Kuidas hooldada filterpressisüsteemides olevat söötmispumpa pikaealisuse ja töökindluse tagamiseks
Kuidas hooldada filterpressisüsteemides olevat söötmispumpa pikaealisuse ja töökindluse tagamiseks
Filterpressi söötmispumpade ja nende hooldusvajaduste mõistmine
- Filterpressi söötmispumpade ja nende hooldusvajaduste mõistmine
- Samm-sammult juhend filtripresside söötmispumpade hooldamiseks
- Parimad paigaldus- ja seadistustavad pumba optimaalse jõudluse tagamiseks
- Hooldusmeetodite võrdlus: käsitsi ja automatiseeritud süsteemid
- Filterpressi söötmispumba tavaliste probleemide tõrkeotsing ja lahendamine
- Järeldus
- KKK
- Tehke Jingjiniga koostööd usaldusväärsete filtripress-söötmispumpade lahenduste leidmiseks
- Tehtud tööd
Filterpressi etteandepumba nõuetekohane hooldus määrab, kas teie veetusprotsess toimib sujuvalt või rikub see kulukalt. Need spetsiaalsed pumbad peavad kambri täitmise ajal pakkuma suurt voolukiirust ja lülituma ümber madalale voolukiirusele koos suure väljastusrõhuga, kui takistus suureneb. Nõuetekohane määrimine, puhastamine ning tihendite, tiiviku ja laagrite kontrollimine pikendab pumba eluiga ja vähendab ootamatuid seisakuid. Rõhu edastamine ja filtreerimisfiltrikoogi moodustumine optimeeritakse igas filtreerimistsüklis, valides teie suspensiooni jaoks õige hooldusplaani, olgu selleks siis abrasiivsed kaevandusjäägid või söövitavad kemikaalid.
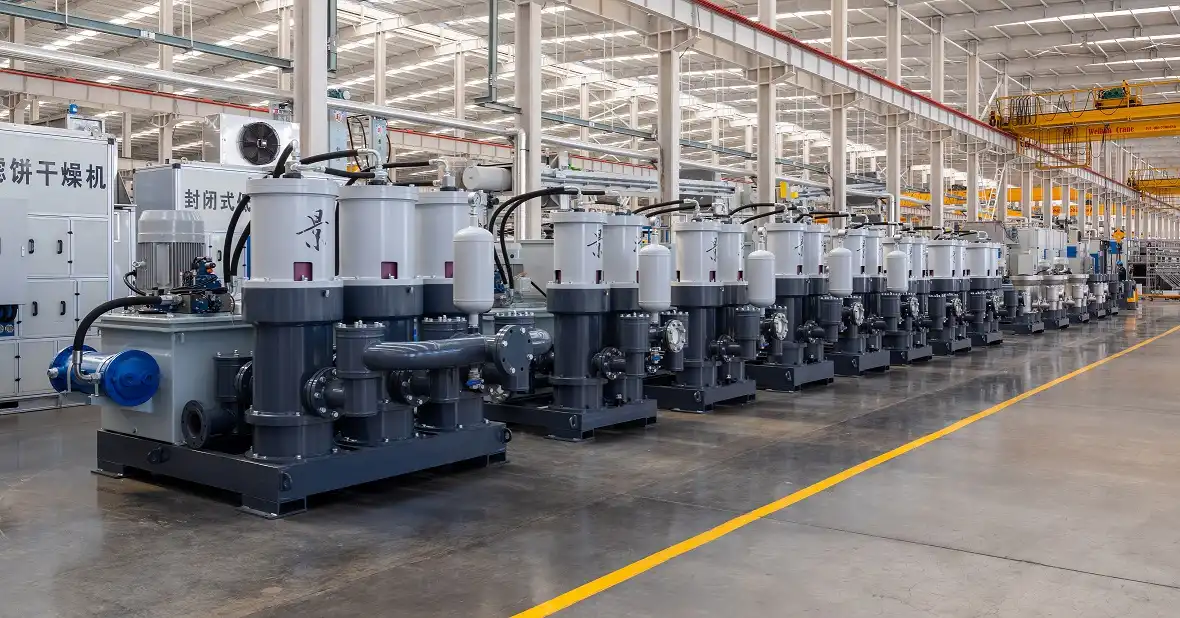
Filterpressi söötmispumpade ja nende hooldusvajaduste mõistmine
Tahke-vedela eraldussüsteemid vajavad söötmispumpasid, mis transpordivad läga filtrikambritesse ja tagavad rõhu tihedate, kuivade kookide saamiseks. Erinevalt fikseeritud võimsusega pumpadest kohanduvad need pumbad filtreerimistsükli ajal dünaamiliselt.
Filtreerimisel kasutatavate söötmispumpade tüübid
Mõned tööstuslikud rakendused nõuavad spetsiaalseid pumpade paigutusi. Muutuva sagedusega ajamid võimaldavad kolbmembraanpumpadel rõhku täpselt reguleerida, mistõttu sobivad need ideaalselt koogi niiskusesisalduse haldamiseks. Farmaatsia- ja toiduainetetööstuse nihkejõule tundlike suspensioonide puhul jaotavad progressiivsed õõnespumbad ühtlaselt ja pulseerimiseta. Tsentrifugaalpumbad sobivad hästi kiireks täitmiseks, kuid neil puudub 8–30 baari rõhk põhjalikuks vee eemaldamiseks. Õhuga töötavad topeltmembraanpumbad lihtsustavad väiksemaid ülesandeid, kuid tarbivad suruõhu tõttu rohkem energiat.
Miks hooldus mõjutab otseselt teie lõpptulemust?
Hooldus mõjutab otseselt kasumit. Hooletusse jäetud pumbad põhjustavad töökaost. Kulunud tiivikud vähendavad rõhku, jättes koogid märjaks ja suurendades jäätmekäitluskulusid. Tihendivigade tõttu tekkivad sette lekked kujutavad endast ohutus- ja keskkonnariske. Laagri kulumine põhjustab võlli joondushäireid ja vibratsiooni, mis mõjutab torustikku ja instrumente. Munitsipaalreoveepuhastites vähendab ennetav hooldus ootamatuid seisakuid 60–75% võrra, alandades puhastuskulusid tonni sette kohta.
Levinumad rikkeviisid ja nende algpõhjused
Liiva, kaevandusjäätmete või metallosakestega abrasiivsed suspensioonid kulutavad tiivikuid ja korpuse voodreid kiiremini. Ebaühtlane laagrikoormus lühendab komponentide eluiga valesti joondatud paigaldiste korral aastate võrra kuudeni. Ettenähtud määrimisintervallideta töötamine põhjustab laagrite kinnikiilumist ja pumba väljavahetamist. Söövitavad suspensioonid ja tihendmaterjalid on keemiliselt kokkusobimatud, põhjustades tihendite rikkeid ja kulukaid avariiremonte.
Samm-sammult juhend filtripresside söötmispumpade hooldamiseks
Struktureeritud hooldusstandardid muudavad reaktiivsed remonditööd prognoositavateks hooldusgraafikuteks, aidates hankejuhtidel eelarvet koostada ja operatsioonimeeskondadel seiskamismeetmeid planeerida.
Kontrolliintervallide ja parameetrite kehtestamine
Igapäevane visuaalne kontroll peaks tagama, et välistihendi või tihendi lekkeid ei esine. Väljastusrõhku ja voolukiirust jälgitakse igal nädalal, et tuvastada jõudluse langus enne riket. Igakuine kaasaskantava anduriga vibratsioonianalüüs tuvastab laagrite kulumise ja võlli tasakaalustamatuse. Kvartalis toimuvatel lahtivõtmiskontrollidel analüüsitakse tiiviku vahesid ja tuvastatakse erosioonimustreid, mis viitavad tavapärasest kulumisest kaugemale ulatuvatele tööraskustele. Temperatuuri jälgimine hoiatab määrimisprobleemide eest. Laagrikorpuste temperatuur üle 15 °C üle tootja standardite viitab halvale määrimisele või saastumisele. Tiiviku kahjustusele või sisemisele retsirkulatsioonile viitavad väljastusrõhu muutused üle 10%.
Puhastamise ja määrimise parimad tavad
Segu kogunemine tiiviku labadele põhjustab tasakaalustamatust ja hüdraulilist ebaefektiivsust. Süsteemide loputamine puhta veega pärast segamist hoiab ära kõvastunud sette tekkimise. Kambri tahkestumise vältimiseks tuleb tsemendisuspensioonid ja keemilise sademe pumbad kohe pärast töötamist loputada. Töötingimused määravad laagrite määrimise. Pidevad kaevandusrakendused nõuavad määrde lisamist iga 500 tunni järel; vahelduv reoveeteenus pikendab seda 1,000 tunnini. Ülemäärane määrimine kahjustab tihendeid ja suurendab hõõrdumist nagu alamääramine. Kaasaegsed ühepunktilise määrimisega filterpressi toitepumbad lihtsustavad ja tagavad pideva määrimise.
Kulumiskomponentide tuvastamine ja asendamine
Tiivikud kuluvad abrasiivses keskkonnas rohkem. Laba paksus ja tiivikuotste vahe määravad vahetusaja. Vahetage tiivikud enne, kui vahed jõuavad tootmispiirini, et vältida efektiivsuse langust ja võlli kahjustumist. Jäätmekäitluses kestavad kroomisulamist tiivikud kauem, samas kui 316L roostevaba teras on korrosioonikindel. Vahetage mehaanilised tihendid välja, kui leke ületab tüüpilist leket või kui tihendipindadel ilmnevad kontrollimisel kriimud. Topeltmehaanilised tihendid tõkkevedeliku süsteemidega peavad kauem vastu, kuid vajavad reservuaari ja vedeliku jälgimist. OEM-sertifitseeritud osad tagavad mõõtmete õigsuse ja materjalide ühilduvuse paremini kui tavalised osad.
Parimad paigaldus- ja seadistustavad pumba optimaalse jõudluse tagamiseks
Nõuetekohane paigaldus tagab aastatepikkuse stabiilse töö. Kasutuselevõtu otseteed põhjustavad hooldusprobleeme.
Vundamendi ja joondamise nõuded
Pumba vundamendid peavad olema jäigad ja mitte tekitama hoonetes vibratsiooni. Seadmete paigaldamiseks on vaja täielikult kõvenenud betoonaluseid. Alusplaadi ja vundamendi vahed on tsementeeritud, et vältida liikumist töötamise ajal. Ühendatud süsteemide puhul peab pumba ja mootori võlli joondus olema 0.05 mm piires. Joonduse hälve purustab laagreid ja võlle olenemata hooldusest.
Teie protsessile sobivate pumpade valimine
Suspensiooni omadused määravad pumba valiku. Tahkete ainete kontsentratsioon, mis ületab 30 massiprotsenti, eelistab tsentrifugaalpumbasid kolbmembraanidele. Kvartsi sisaldavate suspensioonidega töötamiseks on vaja tugevaid raua- või keraamilisi komponente. Paksenevate sette puhul on eesmärgi saavutamiseks vaja suuremaid pumba töömahtusid. Rõhk sõltub filterpressi etteandepumba konstruktsioonist ja koogi kuivusest. Munitsipaali sette veetustamine kasutab 6–10 baari, samas kui söe ettevalmistamise tehased vajavad optimaalseks niiskuse eemaldamiseks 15–20 baari. Mootori efektiivsuse hinnangud ja hüdraulilise konstruktsiooni optimeerimine aitavad valida energiatõhusaid pumpasid, mis tasakaalustavad kapitalikulud ja eluea tegevuskulud.
Energiatõhususe ja jätkusuutlikkuse kaalutlused
Muutuva sagedusega ajami integreerimine sobitab pumba kiiruse protsessi vajadustega, selle asemel et piirata väljastusvoolu, säästes energiat. Automaatika, mis reguleerib pumba väljundit sõltuvalt kambri täituvusest, aitab filtripresside vahel tsükliliselt töötada. Need süsteemid tarbivad 20–40% vähem energiat kui püsikiirusega süsteemid. Järskude peavoolukõveratega pumbad saavad filtreerimistsükli rõhumuutustega hakkama ilma keerukate juhtimisseadmeteta. Hüdraulilised omadused vähendavad kapitalikulusid ja säilitavad tööpaindlikkuse. Tipptasemel efektiivsusega mootorid tasuvad end ära 18–24 kuuga, vähendades elektrienergia nõudlust.
Hooldusmeetodite võrdlus: käsitsi ja automatiseeritud süsteemid
Kaasaegne jälgimistehnoloogia muudab hoolduse kalendripõhiselt tingimuspõhiseks, kuid käsitsimeetodid on endiselt kasulikud.
Kui käsitsi hooldusstrateegiad toimivad
Manuaalsed kontrollimeetodid tagavad üldiselt töökindluse väiksemates ettevõtetes, mis töötlevad prognoositavaid suspensioone stabiilsete sätete all, sealhulgas filterpressi etteandepumba puhul . Ühe vahetuse rajatised saavad planeerida kontrolle väljaspool tööaega, ilma et see mõjutaks toodangut. Kogenud tehnikutest koosnevad operatsioonimeeskonnad, kes märkavad väikest pumba heli, vibratsiooni või temperatuurimuutusi, leiavad probleemid tavaliselt enne instrumendi alarmi. Väikestel munitsipaaltehastel ja eraldatud kaevanduskohtadel ei pruugi olla eelarvet automatiseeritud jälgimiseks. Siin pakuvad intensiivne käsitsi kontroll ja põhjalik arvestuse pidamine filterpressi etteandepumbale piisavat töökindlust. Piiratud on tehnikute pädevuse ja inimlike vigade tõttu kiiretel hetkedel.
Automatiseeritud jälgimise ja ennustava hoolduse eelised
Andurivõrgud mõõdavad ennustava hoolduse jaoks rõhku, temperatuuri, vibratsiooni ja energiatarbimist. Planeeritud seisakute ajal on võimalik teha plaanilisi remonditöid avariireaktsioonide asemel, kuna algoritmid ennustavad probleeme nädalaid enne riket. Integratsioon tehaseüleste juhtimissüsteemidega annab tegevjuhtidele reaalajas seadmete tervise juhtpaneelid. Kasutades automatiseeritud jälgimist kaheteistkümnel filterpressi etteandepumbal, saavutas suur keemiatöötlemiskompleks erakordseid tulemusi. Planeerimata seisakuid vähendati esimesel aastal 73%. Hooldustööjõukulud langesid 35%, kuna tehnikud keskendusid tegelikele probleemidele, mitte tarbetutele kontrollidele. Varuosade varumine kulumistrendide, mitte üldiste soovituste põhjal säästis aastas 180 000 dollarit. Tootmiskadude ennetamine tasus süsteemi eest üheksa kuuga.
Filterpressi söötmispumba tavaliste probleemide tõrkeotsing ja lahendamine
Probleemide lahendamine vähendab tootmishäireid ja rikkis seadmetest tulenevat lisakahju.
Jõudlusprobleemide diagnoosimine sümptomite kaudu
Ebatavaline vibratsioonimuster viitab probleemile. Madalsageduslik vibratsioon viitab tiiviku kahjustusele või tasakaalustamatusele, kõrgsageduslik vibratsioon aga laagri rikkele. Suunavibratsiooni mõõtmine tuvastab võlli, siduri või vundamendi probleemid. Müra muutused viitavad sisemistele oludele. Lihvimishelid viitavad laagri rikkele või pöörleva-paigalseisva kontakti olemasolule. Kavitatsioon põhjustab praksuvaid helisid halva imemis- või õhu kaasamise tõttu. Tüüpilise töötemperatuuri ületamine näitab määrimisvea, sisemist retsirkulatsiooni või mehaanilist hõõrdumist. Rõhu muutuseta viitab voolukiiruse langus tiiviku kulumisele või sisemise kliirensi suurenemisele. Rõhulangus normaalse vooluhulga korral annab märku väljalaskesüsteemi või juhtventiili probleemidest. Mõlemad samaaegselt esinevad olukorrad viitavad tõsisele sisemisele kahjustusele, mis nõuab avariiseiskamist.
Praktilised lahendused ja ennetusmeetodid
Tihendi lekete korral toimivad erinevad ravimeetodid, olenevalt nende raskusastmest. Väiksema lekke korral võib vaja minna vaid tihendi manipuleerimist või tihendi tihendamist. Enne pideva lekke korral tihendite vahetamist kontrollige võlli hülsi kvaliteeti ja tihendikambri mõõtmeid. Tihendi loputussüsteemid takistavad suspensiooni sattumist tihendipindadele, pikendades komponendi eluiga abrasiivsetes tingimustes viiekordselt. Laagriprobleemide varajane avastamine võimaldab kohapealset remonti. Normaalne temperatuur taastatakse tavaliselt määrde lisamise ja jahutussüsteemi jõudluse kontrollimise teel. Edasijõudnud lagunemine nõuab laagri väljavahetamist ja algpõhjuse analüüsi. Kordumise vältimiseks kontrollitakse joondust, määrdeaineid ja saasteaineid.
Teadmine, millal professionaalse teeninduse saamiseks helistada
Eksperdid peaksid tegelema keerukate probleemidega, mis ületavad ettevõttesiseseid oskusi. Vaatamata heale hooldusele viitavad korduvad rikked konstruktsiooni- või rakendusvigadele, mis vajavad tehnilist kontrolli. Võlli töötlemine, täpne tasakaalustamine ja metallurgiliste rikete analüüs nõuavad eriteadmisi väljaspool hooldusosakondi, näiteks filterpressi toitepumba puhul . OEM-sertifitseeritud teenusepakkujatel on tehasekoolitus, spetsiifilised tööriistad ja tehniline abi, mis sõltumatutel remonditöökodadel puudub. Ennetavad kokkulepped oskuslike teenusepakkujatega võimaldavad kriisidele kiiret reageerimist. Kogenematud rajatised võivad kogenud tarnijate ennetava hoolduse lepingutega rahulikult olla.
Järeldus
Filterpressisüsteemide funktsionaalsus ja maksumus sõltuvad filterpressi toitepumba töökindlusest. Struktureeritud hooldus koos sagedaste kontrollide, määrimise, komponentide vahetamise ja sobiva paigaldusega pikendab seadmete eluiga ja vähendab avariiremonti. Pumbatüübid ja hooldusnõuded aitavad tasakaalustada käsitsi kontrollimise tehnikaid automatiseeritud seireinvesteeringutega. Pumba hooldus säästab teie filtreerimisinvesteeringut ja säilitab veetustamisvõime abrasiivsete kaevandussuspensioonide ja söövitavate kemikaalide söötmisel. Inseneriteadmised, originaalkomponendid ja kogenud seadmete tarnijate teenindustugi tagavad usaldusväärse töö aastatepikkuse range teeninduse jooksul.
KKK
1. Kui tihti tuleks söödapumpasid kontrollida?
Töötingimused ja pumba tüüp määravad kontrolli sageduse. Pidev kaevandamine nõuab iganädalast põhjalikku kontrolli ja abrasiivsete suspensioonide igapäevaseid töökontrolle. Mõõdukalt tahkete ainete sisaldusega munitsipaalreovee rakenduste puhul on tavalised igakuised põhjalikud kontrollid. Kolbpumbad vajavad rohkem membraanikontrolle kui tsentrifugaalpumbad. Kontrolli tulemused näitavad suundumusi, mis optimeerivad ajakavasid.
2. Mis eristab erinevat tüüpi pumpade hooldust?
Tsentrifugaalpumbad keskenduvad laagrite määrimisele, tiiviku kulumisele ja tihendite seisukorrale. Progressiivsete õõnespumpade puhul mõõdetakse rootori ja staatori kulumist ning joondatakse ajameid. Kolbmembraaniga seadmed vajavad hüdraulilise vedeliku jälgimist, membraani kontrollimist ja ventiilide istumise kontrollimist. Igal konstruktsioonil on ainulaadsed hooldusnõuded, millest operaatorid peavad aru saama.
3. Kas automatiseeritud süsteemid välistavad käsitsi hoolduse vajaduse?
Automaatne jälgimine parandab käsitsi hooldust. Kuigi andurid tuvastavad probleeme, teevad kvalifitseeritud tehnikud siiski füüsilisi parandusi. Hooldusaja ja prioriseerimise automatiseerimine vähendab raiskavaid sekkumisi ja tuvastab peamised probleemid varakult. Tehnoloogia ja oskustöölised on usaldusväärsemad kui kumbki eraldi.
Tehke Jingjiniga koostööd usaldusväärsete filtripress-söötmispumpade lahenduste leidmiseks
Jingjin Equipment Inc. lahendab tahke ja vedela ainete eraldamise probleeme 35-aastase filtreerimiskogemusega. Meie tooteportfell hõlmab ainulaadseid filterpresside toitepumpasid filterpresside rakenduste jaoks kaevanduses, reoveepuhastuses, keemiatööstuses ja tööstuses. Igas pumbas kasutatakse kaasaegseid materjale ja väljakujunenud hüdraulilisi konstruktsioone, et taluda abrasiivseid suspensioone ja säilitada rõhku filtreerimistsüklite ajal.
Filterpresside etteandepumpade juhtiva tootjana, mis teenindab 123 riiki, teame, kui oluline on seadmete töökindlus teie tegevuse jaoks. Meie insenerid annavad pumpade valikul nõu, lähtudes suspensiooni omadustest, rõhust ja tööpiiridest. Jingjinil on 136 patenti ja ulatuslikud valdkonnaalased teadmised, et rahuldada ülemaailmseid tööstusvajadusi tehnoloogilise sügavuse ja tootmismahu osas.
Arutage söötmispumpade vajadusi meie ekspertidega aadressil [email protected] . Aitame teil valida seadmeid ja luua hoolduspraktikaid, et maksimeerida tööaega ja säästa kogu eluea jooksul kulusid.
Tehtud tööd
1. Rushton, A., Ward, AS ja Holdich, RG (2000). Tahke-vedeliku filtreerimis- ja eraldustehnoloogia, 2. trükk. Weinheim: Wiley-VCH.
2. Svarovsky, L. (2001). Tahke-vedeliku eraldamine, 4. trükk. Oxford: Butterworth-Heinemann.
3. Tarleton, ES ja Wakeman, RJ (2007). Tahke/vedela ainete eraldamine: seadmete valik ja protsessi kavandamine. Oxford: Elsevier Advanced Technology.
4. Hüdraulikainstituut ja Ameerika Riiklik Standardiinstituut (2010). Tsentrifugaalpumpade projekteerimine ja kasutamine, ANSI/HI 9.6.3. Parsippany, NJ: Hüdraulikainstituut.
5. Karassik, IJ, Messina, JP, Cooper, P. ja Heald, CC (2008). Pumba käsiraamat, 4. trükk. New York: McGraw-Hill Professional.
6. Wahlberg, MS (2003). Olmejäätmete töötlemise ja ringlussevõtu praktiline käsiraamat. Boca Raton: CRC Press.
jingjin
Jingjin asutati 1988. aastal ning on spetsialiseerunud filterpressidele ja vedel-tahke ainete eralduslahendustele, teenindades enam kui 130 riiki üle maailma ning on Hiina filterpresside tööstuses standardite kehtestaja.
Hankige filterpressi juhend
Sisestage oma e-posti aadress, et saada filterpressi tehnilist abi.


Soovitatav ajaveeb

Madalad Jingjini filtripressi valikud tõhusaks sette veetustamiseks


Kuidas valida oma ettevõtte vajadustele vastava parima mahutavusega veetuspressi


Filterpressi kangas toidu- ja joogitööstusele: ohutuse ja kvaliteedi tagamine

Milleks kasutatakse filterpressi etteandepumpa? Selle olulise rolli mõistmine

Vastupidavad filterpressid toiduainete töötlemiseks: omadused ja eelised

