OEM settefiltripressi masina tootmine
OEM-mudafiltripresside tootmise mõistmine
- OEM-mudafiltripresside tootmise mõistmine
- Kuidas valida oma rakenduse jaoks õige OEM-mudafiltri pressimismasin
- OEM-mudafiltripresside tootmisprotsess ja kvaliteedi tagamine
- OEM-mudafiltripresside hooldus-, tõrkeotsingu- ja optimeerimisnõuanded
- OEM-partnerlused ja hanked: tarnija valiku ja ostuprotsessis navigeerimine
- Korduma kippuvad küsimused
- Optimeerige oma veepuhastustoiminguid Jingjini seadmetega
- Tehtud tööd
OEM- sette filterpressimasinate tootjad loovad ainulaadseid filtreerimisseadmeid tahkete ja vedelike töötlemiseks paljudes tööstusharudes. Need seadmed kuivatavad märja sette rõhu all töötavate filtrite abil hallatavaks koogiks. See lihtsustab prügi ja ressursside taaskasutamist. OEM-tehnika aitab organisatsioonidel luua kohandatud lahendusi reoveepuhastussüsteemidele ja keemiatöötlemistehastele. Sette filterpressimasinate keeruka disaini ja tootmise tundmaõppimine aitab hankespetsialistidel teha tarku tahke ja vedela ainete eraldamise protsessi otsuseid, mis suurendavad jõudlust ja minimeerivad kulusid.
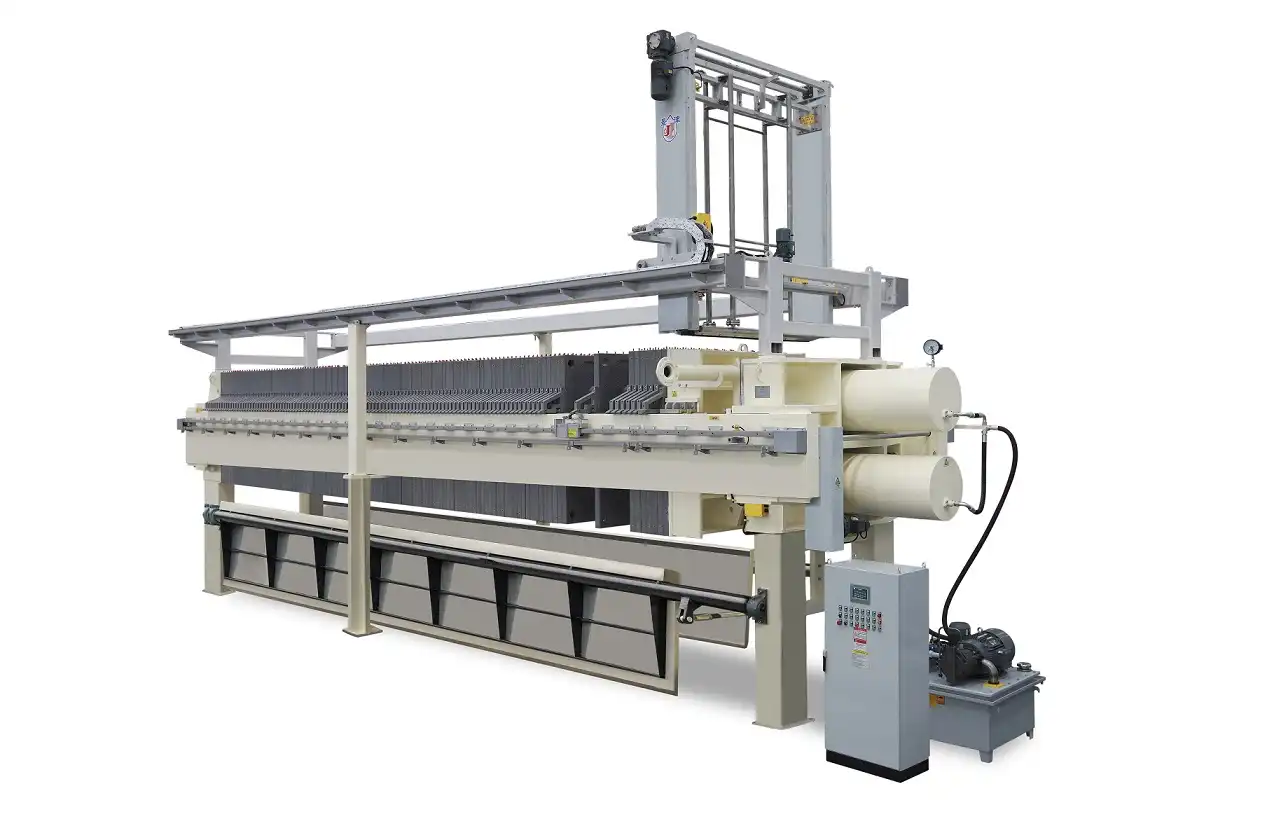
OEM-mudafiltripresside tootmise mõistmine
Tööstuslik veetustamine kasutab vedelikest osakeste eraldamiseks täiustatud filtreerimistehnoloogiaid. Need süsteemid tuginevad rõhu all juhitavale filtreerimisele. Hüdrauliline jõud surub vedeliku läbi filtrimaterjali, hoides kinni tahkeid osakesi. See protseduur loob kontsentreeritud filtrikoogi, mis vähendab oluliselt prügi mahtu ja kõrvaldamiskulusid.
Tööpõhimõtted ja koogi moodustamine
Suspensioon siseneb masinasse etteandeavade kaudu, käivitades filtreerimistsükli. 150–225 psi hüdraulilise rõhu juures voolab vedelik läbi filterkanga ja osakesed kogunevad plaatide vahele. See koogivalmistamisprotsess jätkub, kuni on kadunud õige kogus niiskust, tavaliselt 15–25%.
Täitmine, filtreerimine, pesemine ja tühjendamine on automatiseeritud. Praegused süsteemid võivad olenevalt rakendusest tsükli läbida 60–120 minutiga.
OEM-mudafiltripresside tüübid
Tänu oma vastupidavusele ja tõhususele on plaat- ja raamfilterpressid linnades kõige levinumad reoveepuhastusseadmed. Nende seadmete liikuvad filterplaadid ja raamid tekitavad kookilaadseid tühimikke.
Süvistatud plaadikonstruktsioonides on vähem raame, mis muudab need tõhusamaks. Need filtreerivad tõhusalt ja võtavad vähem ruumi. Membraanpressi tehnikas kasutatakse täispuhutavaid membraane, et suurendada maksimaalset surverõhku. See juhib ka kõvemaid materjale paremini ära.
Olulised disainiparameetrid
Süsteemid, mille efektiivne sõelumispind on 10–2,000 ruutmeetrit, mõjutavad töö tulemuslikkust. Plaatide suurus varieerub 630 mm kuni 2,000 mm, kusjuures suuremad plaadid säästavad raha suuremahuliste tööde puhul.
Söötmise tüüp, automatiseerimine ja koogi kuivus määravad tsükliaja optimeerimise. Kaasaegsed OEM-süsteemid kasutavad tootmise ja kvaliteedi suurendamiseks muutuva kiirusega ajameid ja programmeeritavaid loogikakontrollereid.
Kuidas valida oma rakenduse jaoks õige OEM-mudafiltri pressimismasin
Mudafiltripressi tööpinkide valimine nõuab mitmete tehniliste ja praktiliste kaalutluste hoolikat kaalumist. Ostumeeskonnad võivad lihtsustada keerulist otsuste tegemist ja optimeerida seadmete jõudlust, kasutades allpool esitatud organiseeritud strateegiat.
Kriitilised valikukriteeriumid
Tööriistade valik sõltub võimsusest. Kaasaegsed süsteemid võivad toota 1–100 tonni päevas. Energiatarbimise mustrid mõjutavad energiaökonoomsust. Enamik masinaid vajab 2.2 kW baasvõimsust ja paindlikke ajamisüsteeme. Pikaajalised käituskulud sõltuvad hoolduse lihtsusest. See muudab ligipääsetavate osadega moodulkonstruktsioonid kasulikumaks.
Toiduainete töötlemise ettevõtted peavad uurima sööda sisaldust, osakeste suurust ja keemilist koostist. Need tegurid mõjutavad filtrimaterjali, plaatide paigutust ja automatiseerimist. Temperatuur ja pH mõjutavad materjalide ühilduvust ja seadmete eluiga.
Tehnoloogia võrdlus ja kompromissid
Lintpressid võivad töötada ööpäevaringselt, kuigi nende koogid on vähem kuivad kui partiifiltripressidel. Tsentrifuugid on kiired, kuid energiamahukad ja vajavad asjatundlikku personali. Kruvipressid sobivad hästi pideva etteandega töödeks, kuid mitte muutuva prügivooga ülesannete jaoks.
Need omadused muudavad filterpressi tehnoloogia enamiku tööstusharude jaoks heaks valikuks. Need meetodid kuivatavad kooke paremini kui teised, vähendades niiskust 5–10%. Tegevuskulud on stabiilsed, kuna liikuvaid osi on vähe ja hooldus on lihtne. Automatiseerimine võimaldab masinatel töötada järelevalveta ja säilitab toote kvaliteedi. Kõik need omadused rahuldavad protsessiinseneride vajadusi, kes otsivad usaldusväärseid ja taskukohaseid nõrutusvõimalusi.
OEM-i kohandamise eelised ja valiku kontroll-loend
Kohandatud inseneritöö võimaldab organisatsioonidel optimeerida oma kaupu vastavalt konkreetsetele vajadustele, parandades kiirust ja töökindlust. Kohandatud lahendused täidavad ruumi-, otstarbekuse- või keskkonnapiiranguid, mida standardsed tööriistad ei suuda. Korrosiivsete olukordade jaoks võite kasutada roostevaba terast või spetsiaalseid katteid.
Hankemeeskonnad peaksid hindama müüja asjatundlikkust, kohandamisvalikuid ja müügijärgset tuge. Üksikasjalik tehniline dokumentatsioon näitab tootmisprotsessi keerukust ja kinnitus tagab vastavuse regulatiivsetele nõuetele. Projekti planeerimine tuleb teha ette, kuna kohandatud seadmete ooteajad on 35–60 päeva.
OEM-mudafiltripresside tootmisprotsess ja kvaliteedi tagamine
Kaasaegsed originaalseadmete tootjad (OEM-id) ühendavad vastupidavate ja tõhusate puhastusseadmete loomiseks moodsa materjaliteaduse ja täppistehnoloogia. Toodete tootmismeetodite tundmine aitab ostjatel hinnata kvaliteedile orienteeritud tarnijaid.
Kvaliteetsete materjalide ja komponentide hankimine
Tööstuslikes settefiltripressides kasutatakse korduvate rõhutsüklite talumiseks 400 MPa tõmbetugevusega kõrgekvaliteedilist terast. Hüdrauliliste osade pinnad on täppispoleeritud ja neil on kauakestvad tihendid. Filtrimaterjalide hulka kuuluvad polüpropüleen, polüester ja sünteetilised tekstiilid, mis püüavad kinni osakesi ja takistavad kemikaalide sattumist.
Olulisi osi testitakse enne kokkupanekut põhjalikult. Hüdrauliliste silindrite survestatakse ja filterplaatide mõõtmeid hinnatakse. Komponentide tarnijate kvaliteedikontrollid jälgivad tarneahelat ja tagavad jõudluse.
Tootmisprotsess ja tootmistehnikad
Esmalt tuleb arvuti abil projekteerimise optimeerimine. Lõplike elementide analüüs tagab konstruktsiooni taluvuse töökoormustele. Täppislõikuskeskused teevad filterplaadi küljed 0.5 mm täpsusega tasaseks, tagades korraliku tihenduse ja filtrikoogi voolavuse. Robotkeevitustehnikad tagavad vastupidavad ja hästi läbistavad konstruktsiooniosad.
Ehitus toimub kirjalikke juhiseid järgides ja kvaliteeti igas etapis kontrollides. Hüdraulikasüsteemi testimisel leiavad kalibreeritud tööriistad lekkeid ja muudavad rõhku. Elektriliste juhtimissüsteemide töökatsetused simuleerivad reaalseid toiminguid enne lõplikku kontrolli.
Kvaliteedikontrolli meetmed ja sertifikaadid
ISO 9001:2008 akrediteering näitab teie pühendumust kvaliteedijuhtimisele ja -arendusele. CE-sertifikaat tagab tooteohutuse Euroopas. Lisasertifikaadid võivad hõlmata ASME survepaakide nõudeid ja ettevõtte lubasid.
Iga lõppseadet testitakse enne tehasest lahkumist põhjalikult. Testid hõlmavad automaatset tsükli kontrollimist ja toimivuse valideerimist. Infopaketid sisaldavad kasutusjuhiseid, varuosade loendeid ja hoolduskavasid pikaajalise töökindluse tagamiseks. Lõplikud kontrollaruanded tõendavad kvaliteeti enne saatmist.
OEM-mudafiltripresside hooldus-, tõrkeotsingu- ja optimeerimisnõuanded
Vee äravoolusüsteemide laitmatuks toimimiseks vajavad need regulaarseid hooldusplaane ja metoodilist lähenemist jõudluse parandamisele. Regulaarne remont hoiab seadme väärtuslikuna kogu selle kasuliku eluea jooksul ja hoiab ära kallid rikked.
Ennetava hoolduse parimad tavad
Hüdraulikavedeliku koguse, filtrikanga seisukorra ja tsükliaja kontrollimine peaks kõik olema osa igapäevastest ülevaatustest. Iganädalase hoolduse osana puhastatakse toitevoolikud, kontrollitakse tihenduspindu ja kontrollitakse robotsüsteemi toimimist. Iga kuu tehakse selliseid toiminguid nagu hüdraulikafiltri vahetamine, laagrite määrimine ja elektriühenduste parandamine.
Filtririide vahetamise aeg sõltub selle kasutusviisist, kuid tavaliselt on see iga 6 kuni 18 kuu tagant. Riide tiheduse reguleerimine tagab selle korraliku tihendi ja hoiab ära liiga kiire kulumise. Iga-aastane vedelikuvahetus ja tihendite asendamine vastavalt töötundidele ja rõhutsüklitele on osa hüdraulikasüsteemi hooldusest.
Levinumad jõudlusprobleemid ja tõrkeotsing
Liiga pikad tsükliajad viitavad tavaliselt vanale filtermaterjalile või halvale söötmise konditsioneerimisele. Kui rõhku pole piisavalt, tsentrifuugimisaeg on liiga lühike või riie on kinni kiilunud, võib kook märjemaks muutuda. Koogi halva lahtituleku põhjuseks on tavaliselt koogi ebapiisav pesemine või vale riide valimine.
Hüdraulilise rõhu muutused võivad tähendada tihendite kulumist või probleeme akumulaatoriga. Elektrilise juhtimise probleeme võib põhjustada andurite häälestamine või parameetrite nihe koodis. Süstemaatilised tõrkeotsingu meetodid aitavad töötajatel kiiresti leida algpõhjused, mis hoiab ära tootmise seiskumise.
Tõhususe optimeerimise strateegiad
Toimivuse jälgimise tööriistad jälgivad võtmetegureid, nagu tsükliajad, koogi niiskusesisaldus ja energiatarbimine. Andmete analüüsimisel saate leida viise selliste asjade parandamiseks nagu rõhukõver või söötmise konditsioneerimine. Tarkvarauuendused võivad hõlmata paremaid viise ülesannete automatiseerimiseks või diagnostika lihtsustamiseks.
Osade uuendamine võib tööriistu pikendada ja samal ajal paremini tööle panna. Tänapäeval on automatiseerimispakettidel sellised funktsioonid nagu kaugjälgimine ja remondi planeerimine. Regulaarsed jõudlusülevaated koos OEM-i tehnilise abiga tagavad, et muutuvate töötingimuste jaoks kasutatakse parimat seadistust.
OEM-partnerlused ja hanked: tarnija valiku ja ostuprotsessis navigeerimine
Tööstuslike settefiltripresside edukaks ostmiseks peate hoolikalt hindama tarnijaid ja järgima organiseeritud ostuprotsesse. Kui ostjad teavad oma konkurentidest, saavad nad leida partnereid, kes pakuvad pikaajalist väärtust.
Juhtivad OEM-tootjad ja turumaastik
Tuntud kaubamärkidel on tavaliselt lai tootevalik, mida saab kasutada paljudes erinevates ärivaldkondades. Ettevõtte minevik ja patendiportfell näitavad, kui arenenud on selle tehnoloogia ja kui hästi see suudab uusi ideid välja pakkuda. Globaalsed teenindusvõrgustikud tagavad, et abi on alati saadaval, olenemata süsteemi asukohast.
Piirkondlikud tootjad võivad küll pakkuda madalamaid hindu ja kiiremaid tarneaegu, kuid neil ei pruugi olla vajalikku täielikku tugisüsteemi. Hindamisteguritena tuleks kasutada tootmisvõimsust, kvaliteedisertifikaate ja klientide näiteid sarnastest kasutusaladest.
Hinnastruktuurid ja kulude hindamine
Seadmete hind sõltub sellest, kui kohandatud need on, milliseid materjale on vaja ja kui kiiresti need tuleb tarnida. Standardfunktsioonid sisalduvad tavaliselt baashinnas, kuid erimaterjalid või automatiseerimispaketid maksavad lisaks. Paigaldus- ja testimisteenused võivad maksta 10–20 protsenti tööriistade maksumusest.
Mõned tegevuskulusid mõjutavad tegurid on energiakulu, remonditööde sagedus ja kulumaterjalide vahetamise sagedus. Algne ostuhind, paigalduskulud ja seadme eluea jooksul eeldatavad käituskulud peaksid kõik sisalduma omamise kogukulude arvus.
Tarnija usaldusväärsuse hindamine ja riskide maandamine
Tehniliste dokumentide tase näitab inseneri oskuslikkust ja hoolikust. Tootmisüksuste auditid näitavad, kui hästi kvaliteedisüsteemid töötavad ja kui palju on võimalik toota. Klientide soovitused on suurepärane viis teada saada, kui hästi seadmed töötavad ja kui kiire ettevõte on.
Garantii kehtib tavaliselt 12–24 kuud pärast toote kasutuselevõttu ning saadaval on ka pikemaajalised hoolduslepingud. Varuosade olemasolu vähendab rikete ohtu kogu seadme eluea jooksul. Koolitusprogrammid aitavad töötajatel oma tööriistadest maksimumi võtta, järgides samal ajal ohutusnõudeid.
Korduma kippuvad küsimused
1. Millised tegurid mõjutavad settefiltripressi masina võimsust?
Filtreerimisvõimet mõjutavad mitmed tegurid, näiteks tahkete ainete protsent söödas, osakeste suuruste hajuvus ja koogi soovitud puhtusaste. Filtreerimispind ja töörõhk mõjutavad otseselt toodangut. Tsükliaja optimeerimine seevastu leiab parima suhte mahutavuse ja koogi kvaliteedi vahel. Polümeeride lisamine söödale või muud sööda ettevalmistamise meetodid võivad töötlemiskiirust oluliselt kiirendada.
2. Mille poolest erinevad OEM-masinad tavalistest filterpressi mudelitest?
Originaalseadmete tootjate (OEM) settefiltripresside masinatel on klientide poolt tehtud muudatusi, et need vastaksid nende individuaalsetele vajadustele. Kohandamisvõimaluste hulka kuuluvad spetsiaalsete materjalide kasutamine karmides tingimustes, automatiseerimise toimimise muutmine ja ühendamine juba olemasolevate tehase süsteemidega. Standardtüübid on osutunud toimivaks, kuid mõne otstarbe jaoks ei pruugi need olla parim valik.
3. Millised on energiatarbimise erinevused erinevate tehnoloogiate vahel?
Enamik filterpresse kasutab töödeldud sette tonni kohta 15–25 kWh, peamiselt hüdrauliliste pumpade ja automatiseerimise jaoks. Kuna tsentrifuugid peavad väga kiiresti pöörlema, vajavad nad tavaliselt 40–60 kWh tonni kohta. Lintpressid kuuluvad nende rühmade keskele, kuid need võivad lindi puhastamiseks ja polümeeri ettevalmistamiseks vajada rohkem energiat.
Optimeerige oma veepuhastustoiminguid Jingjini seadmetega
Kas olete valmis parandama oma hoone äravoolu efektiivsust läbiproovitud ja tõhusa OEM-tehnoloogia abil? Jingjin Equipment kasutab oma pikaajalist kogemust asjade valmistamisel koos tipptasemel tehnoloogiaga, et luua kohandatud lahendusi, mis vastavad täpselt teie vajadustele. Meie kogenud meeskond teeb otsest koostööd hoonehaldurite ja ostuspetsialistidega, et tagada parimate seadmete valimine ja nende ideaalne sobivus. Saate oma projekti vajadustest rääkida meie tehniliste ekspertidega ja saada tipptasemel settefiltripresside tootjalt täishinna, saates e-kirja aadressile [email protected].
Tehtud tööd
1. Chen, William. Tööstuslik filtreerimistehnoloogia: põhimõtted ja rakendused reovee puhastamisel. McGraw-Hill Professional Engineering, 2019.
2. Rodriguez, Maria Elena. "Munitsipaalreovee puhastamise tehnoloogiate võrdlev analüüs." Journal of Environmental Engineering, kd 145, nr 8, 2019.
3. Thompson, Robert J. Tahke-vedeliku eraldusseadmete projekteerimine ja töö. Chemical Engineering Press, 2020.
4. Rahvusvaheline Veeühing. „Parimad tavad sette veetustamisel: tehniline juhend tehase operaatoritele.“ IWA Publishing, 2021.
5. Kumar, Ashish ja Sarah Mitchell. „Energiatõhususe optimeerimine filterpresside töös.“ Industrial Water Treatment, kd 38, nr 12, 2020.
6. Euroopa Komisjon. „Tehniline viitedokument parimate võimalike tehnikate kohta tavaliste reovee- ja heitgaaside töötlemise süsteemide jaoks.“ Euroopa Liidu Väljaannete Talitus, 2018.
jingjin
Jingjin asutati 1988. aastal ning on spetsialiseerunud filterpressidele ja vedel-tahke ainete eralduslahendustele, teenindades enam kui 130 riiki üle maailma ning on Hiina filterpresside tööstuses standardite kehtestaja.
Hankige filterpressi juhend
Sisestage oma e-posti aadress, et saada filterpressi tehnilist abi.


Soovitatav ajaveeb


Hiina kruvidega veetustamise masinad Aasia taristuprojektidele


Jingjini filtripressi osade ja lisatarvikute mõistmine: mida peate teadma


