Plaadi- ja raamfilterpressi jaoks raha eraldamisel tuleks eelarves arvesse võtta kogukulu, mitte ainult algset sularahakulu. Seadmetel, mis maksavad turuhinnast 15–20 protsenti rohkem, on sageli parem elutsükli väärtus, kuna plaadid kestavad kauem, tarbivad vähem energiat ja vajavad vähem hooldust. Lepi kokku maksetingimused, mis põhinevad jõudlusel, ja ära vabasta lõppmakseid enne, kui teatud toodangu ja koogi puhtuse eesmärgid on turuletoomise ajal saavutatud. Määra selged hinnad filterriietele, tihendite ja hüdraulikaosadele lisatarvikutena, et tulevikus ei tekiks ebameeldivaid üllatusi. Garantii peaks kestma 18–24 kuud ja katma nii tootmisvead kui ka rakenduse toimivuse.
Blogi> Tööstuse ülevaated >
Plaat- ja raamfilterpress: kuidas optimeerida disainiarvutusi tootlikkuse suurendamiseks
2026-06-29 10:02:27
Plaat- ja raamfilterpress: kuidas optimeerida disainiarvutusi tootlikkuse suurendamiseks
Sissejuhatus
- Sissejuhatus
- Plaadi- ja raamfiltripressi põhitõdede mõistmine
- Projekteerimisarvutuste peamised väljakutsed ja optimeerimiseesmärgid
- Strateegiad disainiarvutuste optimeerimiseks tootlikkuse suurendamiseks
- Juhtumiuuringud ja tööstuse näited
- Õige plaadi- ja raamfiltripressi tarnija valimine
- Järeldus
- KKK
- Optimeeritud filtreerimislahenduste saamiseks tehke koostööd Jingjiniga
- Tehtud tööd
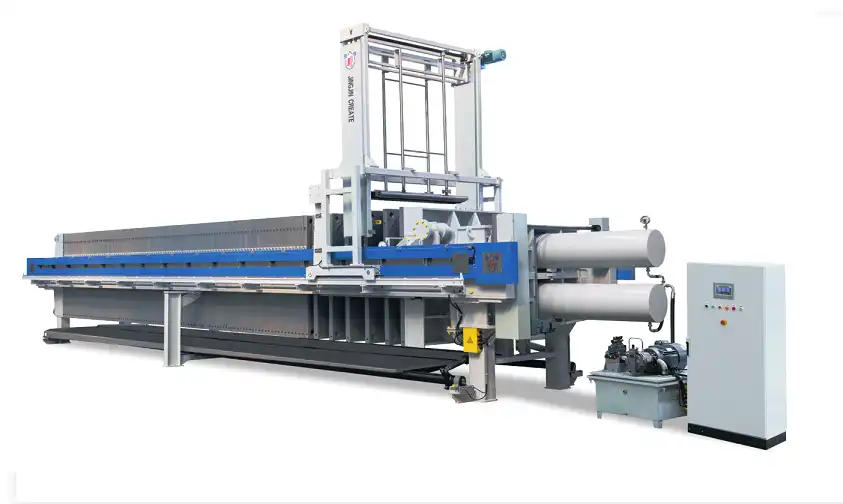
Plaadi- ja raamfiltripressi maksimaalseks ärakasutamiseks peate tegema täpsed projekteerimisarvutused, mis võtavad arvesse koogi omadusi, töörõhku, filtreerimisala ja tsükliaega. Need hinnangud mõjutavad otseselt läbilaskevõimet, energiatarbimist ja remonditööde sagedust. Õigete mõõtmiste korral saavutab teie süsteem soovitud koogi kuivuse taseme võimalikult vähese seisakuajaga. Operaatorid saavad tahke ja vedela aine eraldamisest maksimumi võtta, mõistes, kuidas plaadi laius, suspensiooni viskoossus ja hüdrauliline hoidejõud üksteist mõjutavad. Kui projekteerimistegurid vastavad tegelikele protsessitingimustele, on võimalik tootlikkuse kasv 20–35 protsenti. See muudab filtreerimise kitsaskohast konkurentsieeliseks tehastele, mis tegelevad suurte suspensioonirakendustega.
Sissejuhatus
Tahkete ainete eraldamine vedelikest tööstuses on endiselt üks olulisemaid ja keerulisemaid ülesandeid ehituses, kaevanduses, reoveepuhastuses ja keemiatööstuses. Plaat- ja raamfilterpress on vee eemaldamisel väga hea, kuid ainult siis, kui selle valmistamiseks kasutatud arvud vastavad täpselt reaalses maailmas vajalikele näitajatele. Paljudel objektidel on olnud probleeme madala läbilaskevõime, liigse hoolduse ja vastavusküsimustega. See ei ole tingitud tehnoloogia puudusest; probleem on selles, et esialgsed projekteerimistegurid ei võtnud arvesse reaalse maailma protsessimuutujaid.
See artikkel on mõeldud hankejuhtidele, protsessiinseneridele ja tehase käitusjuhtidele, kes peavad parandama filtreerimise väljundit, kuid ei tea, kuidas seda teha. Projekteerimiskalkulatsioonide optimeerimine pole ainult tehniline harjutus; see on ka äriline nõue, mis vähendab sette kõrvaldamise kulusid kuni 40%, pikendab seadmete eluiga ja tagab eeskirjade järgimise. Olenemata sellest, kas ostate uusi tööriistu või täiustate juba olemasolevaid süsteeme, aitab selle artikli teave teil teha nutikaid valikuid, mis annavad teie investeeringule selge tulu.
Plaadi- ja raamfiltripressi põhitõdede mõistmine
Põhilised tööpõhimõtted
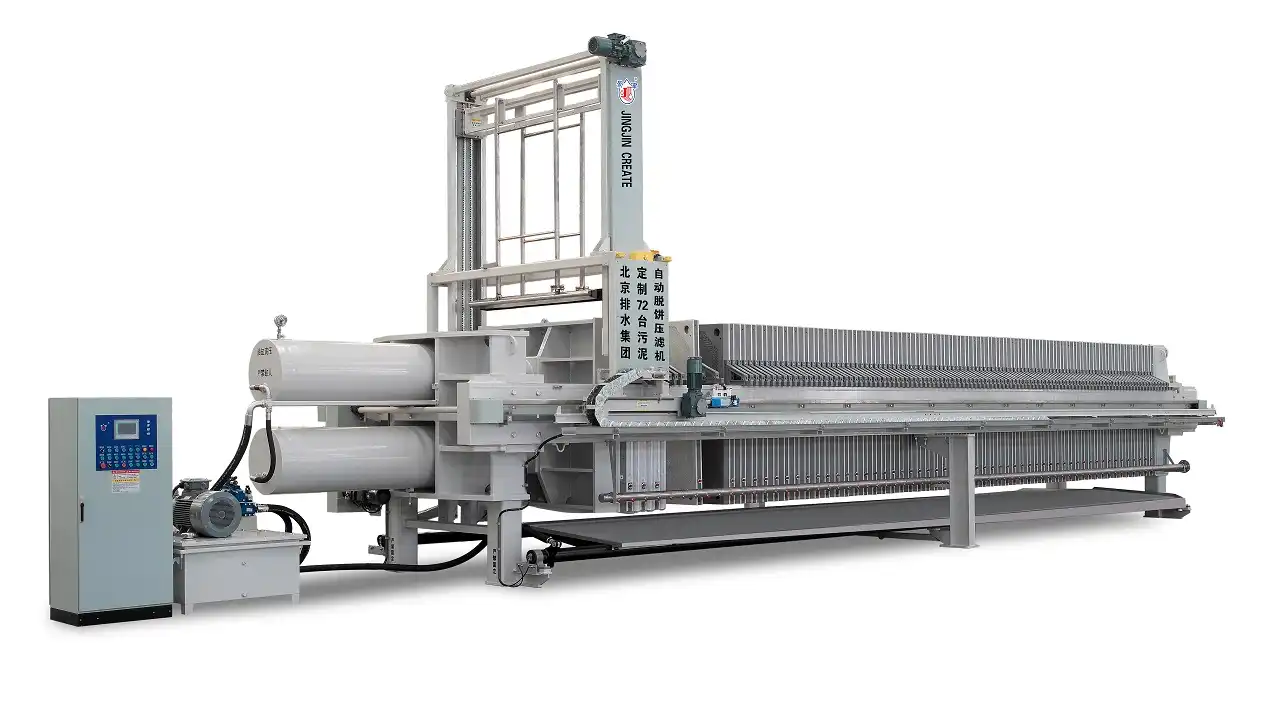
Plaat- ja raamfiltripressi disain näitab partiidena töötavat rõhufiltratsioonisüsteemi. Iga filtrikamber koosneb vahelduvatest tahketest plaatidest ja õõnesraamidest. Kui etteandepump pritsib kontrollitud rõhu all (tavaliselt 100–225 psi) suspensiooni, kogunevad raamide sisse tahked ained ja selge vesi voolab masinast läbi äravoolutorude välja. See süsteem töötab rõhu all ja lahendab probleeme, mida tsentrifugaalseparaatorid ei suuda, eriti kui töötatakse osakestega, mis on väiksemad kui 10 mikronit, või kui koogi niiskusesisaldus langeb alla 35%.
Materjali valik ja vastupidavus
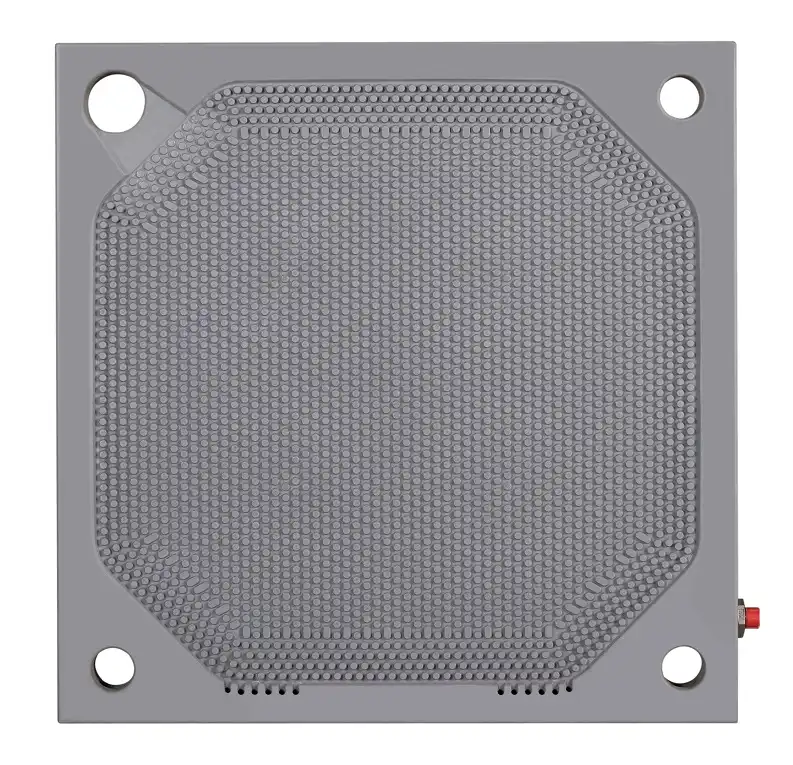
Traditsioonilise malmi asemel on tänapäevased filterplaadid valmistatud kõrgsurvevalu teel valmistatud polüpropüleenist (PP), mis ei roosteta pH tasemel 1–14. See materjalivalik pikendab kasutusiga kolm kuni viis aastat karmides keemilistes tingimustes, kus metallplaadid roostetavad kiiresti. Kuni 100 °C-ni talub klaaskiuga tugevdatud polüpropüleen (RPP) kõrgeid temperatuure ja säilitab oma kuju, samas kui tavaline polüpropüleen pehmeneks. Väiksem kaal – umbes 75% kergem kui terasest analoogidel – vähendab hüdraulilise jõu vajadust ja muudab automaatsete plaatide nihutamise süsteemide kasutamise lihtsamaks.
Eelised alternatiivsete tehnoloogiate ees
Standardne plaadi- ja raamifilterpressi disain sobib ülipeente filtreerimismaterjalide, näiteks filterpaberiga, töötlemiseks paremini kui süvistatavad kamber- või membraanpressid. Kaasaegsed süvistatavad konstruktsioonid ühendavad plaadid ja raamid üheks ühikuks, et tsükliaegu kiirendada. Modulaarne plaadi- ja raamimeetod toimib aga kõige paremini siis, kui protsessi varieeruvus nõuab sagedast materjalivahetust. See tehnoloogia võimaldab filtraadi selgust alla 50 NTU ja koogi kuivust üle 65% tahkete ainete sisalduse. Need on standardid, mis vähendavad otseselt tööstusliku sette transpordi- ja kõrvaldamiskulusid.
Projekteerimisarvutuste peamised väljakutsed ja optimeerimiseesmärgid
Levinud disainilõksud
Filtri pindala alahindamine on endiselt kõige levinum viga, mis juhtub siis, kui inimesed teevad suspensiooni omaduste kohta liiga palju positiivseid oletusi. Kui tegelik tahkete ainete kontsentratsioon või osakeste suurusjaotus ei ole sama, mis plaanitud, pikenevad tsükliajad palju ja tootlikkus langeb 30–50 protsenti. Temperatuurimuutuste ignoreerimine põhjustab tavaliste PP-plaatide painutamist, mis omakorda põhjustab tihendite enneaegset purunemist ja pihustuse lekkimist kambrite vahel. Inimesed teevad sageli vea, valides hüdraulilise kinnitusjõu, mõtlemata kõrgeimale töörõhule. See nõrgestab tihendit ja laseb tahketel ainetel filtreerimistsoonidest mööda pääseda.
Kriitilised tulemuslikkuse näitajad
Selle otsustamisel, kas disain on piisavalt hea, peaksid hankemeeskonnad vaatama nelja peamist tunnust. Tsükliaeg hõlmab täitmise, pressimise, veetustamise ja koogi vabastamise etappe. Sõltuvalt tahkete ainete kontsentratsioonist lõpetavad optimeeritud süsteemid tsüklid 90–180 minutiga. Et asjad ei takerduks, peavad ülesvoolu väljundkiirused vastama läbilaskevõimele, mida mõõdetakse tunnis käideldavates kuupmeetrites. Eemaldamise maksumus on otseselt seotud koogi kuivusega – niiskusesisalduse 5% langus võib vähendada saatmiskulusid 15–20%. Energiatõhusus, mida mõõdetakse kilovatt-tundides filtreeritud kuupmeetri kohta, näitab, kuidas vähendada jooksvaid kulusid rõhu haldamise ja pumpade parema töö tagamise abil.
Mõju töökindlusele
Taldrikud, mis ei pea vastu nii kaua kui peaks, vajavad planeerimata remonti, mis ajab sassi tootmisplaanid ja vähendab kasumit. Kui söödajaotusliinid ummistuvad, ei moodustu koogid ühtlaselt. See tekitab ebaühtlase rõhu, mis painutab taldrikuid ja rebib filterkangast enneaegselt. Need probleemid toovad kaasa tarbekaupade kõrgemad kulud ja lühema süsteemi tööaja. Neid probleeme saab vältida, kasutades täpseid projekteerimishinnanguid, mis hõlmavad ohutuid kulumiskindluse, keemilise ühilduvuse ja termiliste tsüklite tasemeid, mis põhinevad kohapealsetel tingimustel, mitte üldistel laboriandmetel.
Strateegiad disainiarvutuste optimeerimiseks tootlikkuse suurendamiseks
Konstruktsioonianalüüs ja materjalide valik
Õige plaadi paksuse valik loob tasakaalu mehaanilise tugevuse ja filtreerimise efektiivsuse vahel. Kuigi paksemad plaadid (50–60 mm) taluvad suuremat sulgemisrõhku ega paindu kõrgel temperatuuril, piiravad need ka antud raamipikkusesse mahtuvate kambrite arvu, mis vähendab filtri kogupindala. Selleks, et plaadid püsiksid tasased ±0.5 mm vahemikus, peavad insenerid kasutama lõplike elementide analüüsi, et välja selgitada, kui palju need suurima hüdraulilise koormuse all painduvad. Võite valida materjale, mis on enamat kui lihtsalt roostekindlad. Näiteks vajavad ränidioksiidi või mineraalikontsentraatidega abrasiivsed suspensioonid drenaažipindadel kulumiskindlaid katteid, et vältida kanalite ummistumist, mis aja jooksul vähendab läbilaskvust.
Mõõtmete optimeerimine maksimaalse läbilaskevõime saavutamiseks
Filtreerimisala arvutamisel peaksite kasutama teoreetiliste asemel tegelikke materjali laadimiskiirusi. Ettevõttes on standard lisada filtreeritavuse laborikatsetele 1.5 ohutustegur, et võtta arvesse viskoossuse ja temperatuuri muutusi. Kambri maht peab olema piisavalt suur, et see sobiks eeldatava koogi paksusega, jättes samal ajal piisavalt ruumi kogu kambri täitmiseks. Kambrid, mis pole piisavalt täis, jätavad tühimikke, mis muudavad dehüdratsiooni ebaühtlasemaks. Parim plaatide arv on segu kapitaliinvesteeringute maksumusest ja tegevusvabadusest. Modulaarsed konstruktsioonid, mis võimaldavad teil lisada 20–30% rohkem plaate mahutavuse suurendamiseks, pakuvad kulutõhusaid viise tootmise suurenemisega kasvamiseks.
Hüdraulikasüsteemi kaalutlused
Töörõhk mõjutab otseselt nii tootlikkust kui ka energiatarbimist. Kõrgem rõhk kiirendab äravooluprotsessi, kuid see põhjustab ka membraanide kiiremat kulumist ja suuremat hüdraulilist võimsust. Tuleks teha pilootkatseid, et leida punkt, kus rõhu suurendamine mõjutab koogi kuivamist üha vähem. Rõhu juhtimissüsteemide automaatsed tõusuprofiilid hoiavad ära kanga kahjustumise koogi moodustumise esimestes etappides ja aitavad sellel kuivamise viimastes etappides võimalikult hästi kokku kleepuda. Kui hüdraulilised kolvid on õige suurusega, hoiavad need kinnitusjõu kogu plaadipaki ulatuses samaks. See hoiab ära servade lekke, mis halvendab filtraadi kvaliteeti ja raskendab puhastamist.
Filtreerimismeedia ja pinnatehnika
Õige filterkanga valimisel aitab plaadi- ja raamfilterpressi tootjatega konsulteerimine kõigepealt kaaluda, kui hästi see osakesi kinni hoiab, võrreldes sellega, kui hästi see neid läbi ja välja laseb. Monofilamentpolüpropüleenist kangad sobivad suurepäraselt kleepuvate setete eemaldamiseks kookidelt, samas kui multifilamentpolüesterkangad sobivad paremini väikeste kemikaalide kasutamiseks. Plaadi pinna kuju mõjutab oluliselt seda, kui hästi see puhastab. CNC-freesitud drenaažitorud sügavusega 3–5 mm hoiavad voolukiiruse ühtlasena isegi siis, kui tekivad väikesed soomused. Mõnedel täiustatumatel mudelitel on tekstuursed pinnad, mis hõlbustavad kookide kukkumist automaatse tühjendamise ajal ilma inimese abita või kõrgsurvepesuta.
Automatiseerimise lisamine on kõige tõhusam viis praeguste süsteemide paremaks toimimiseks. Programmeeritavad loogikakontrollerid (PLC) reguleerivad söötmispumpasid, hüdraulikasüsteeme ja plaatide nihutamise seadmeid, nii et inimeste tehtud vigu ei tekiks ja tsükliajad oleksid stabiilsemad. Filtraadi viskoossuse ja voolukiiruse jälgimine reaalajas võimaldab adaptiivsetel juhtimisalgoritmidel muuta rõhku ja tsükliaega vastavalt suspensiooni omadustele. Eemaldades tahked ained enne, kui need kangast määrivad, võivad automatiseeritud riidepesusüsteemid pikendada pesuvahendi eluiga kuni kuus kuud. Võrreldes inimeste tegevusega suurendavad need tehnoloogiad tootlikkust tavaliselt 15–25 protsenti, vähendades samal ajal kahe kolmandiku võrra tehtava töö hulka.
Juhtumiuuringud ja tööstuse näited
Edukas munitsipaalreovee puhastamine
Regionaalsel kanalisatsiooniettevõttel, mis käitleb iga päev 12 miljonit gallonit reovett, oli probleeme sette keskmise niiskusesisaldusega 78%, mis tõi kaasa kõrged transpordi- ja prügilatasud. Pärast projekteerimisnumbrite uuesti ülevaatamist leidsime, et nende praegune süsteem töötas vaid 60% ulatuses oma parimast filtreerimisalast. Uuendamine 20% suuremale plaadipaketile ja moderniseerimine suure tõhususega PP-plaatidega, millel on paremad drenaažilahendused, vähendas niiskusesisaldust 68%-ni, suurendades samal ajal läbilaskevõimet 28%. Prügilaekulude kokkuhoid oli igal aastal üle 340 000 dollari ja raha maksti tagasi 18 kuuga. Jaam sai ka rohkem aega biojäätmete eeskirjade järgimiseks, mis muutuvad rangemaks.
Keemiatööstuse efektiivsuse kasv
Pikad, üle nelja tunni kestnud filtreerimistsüklid raskendasid kohandatud pigmenditootjal piisava koguse pigmentide tootmist. See piiras valmistatavate partiide arvu ja raha teenimise võimet. Analüüs näitas, et originaaltööriistadega kaasas olnud tavalised PP-plaadid ei vastanud 95 °C töötemperatuurile, mis põhjustas plaatide deformeerumist ja koogi paksuse ebaühtlust. Klaaskiuga tugevdatud RPP-plaatide kasutamine spetsiaalse tihendusdisainiga muutis konstruktsiooni stabiilsemaks. Automaatne rõhutõstmine vähendas samal ajal ka riide pimedust. Need muudatused lühendasid tsükliaega 135 minutini, mis võimaldas igas vahetuses toota lisapartii toodangut ja tõi aastas sisse 280 000 dollarit lisatulu.
Nende tulemuste saavutamiseks peavad hankemeeskonnad, protsessieksperdid ja seadmete müüjad koostööd tegema. Mõned asjad, mis on kõigil edukatel projektidel ühised: suspensiooni täielik kirjeldus, mis hõlmab osakeste suurusjaotuse ja kokkusurutavuse testimist; realistlike töötingimuste dokumentatsioon, mis hõlmab temperatuurivahemikke ja pH muutusi; ning valmisolek kulutada raha pilootprojekti valideerimisele enne täielikku juurutamist. Pikaajalised tarnijad, kes pakuvad täielikku süsteemi projekteerimise tuge, sealhulgas voolu modelleerimist ja varuosade varude optimeerimist, on väärtuslikumad kui odavad tarnijad, kellel puuduvad rakendusalased teadmised.
Õige plaadi- ja raamfiltripressi tarnija valimine
B2B hangete hindamiskriteeriumid
Sertifikaadid tõendavad ettevõtte tootmise standardit ja tehnilisi oskusi. ISO 9001 sertifikaat tagab, et tootmismeetodid on alati samad, ja tööstusharule omased kinnitused, näiteks NSF/ANSI 61 joogivee kasutamiseks, tagavad materjalide ohutuse. Kohandamisvõimalused eristavad häid müüjaid suurepärastest partneritest. Plaatide suuruste, äravoolumustrite ja hüdrauliliste spetsifikatsioonide muutmise võimalus võimaldab teil saada oma protsessi jaoks täpselt vajaliku lahenduse. Tarneajad mõjutavad projektiplaane. Tarneaegu saab lühendada 16–20 nädalalt 8–10 nädalale, kui müüjad hoiavad palju tooteid ja ladustavad neid Ameerika Ühendriikides.
Müügijärgne tugi hõlmab tehnilist abi, varuosade kättesaadavust ja toimivusgarantiid.
Tehniline abi, varuosade kättesaadavus ja jõudlusgarantiid on kõik osad müügijärgsest toest. Usaldusväärsed pakkujad pakuvad filtreerimise jõudlusgarantiisid, mis sätestavad teatud töötingimustes vajaliku kuiva koogi taseme ja läbilaskevõime. Kui esemeid on vaja välja vahetada, saab pikki seisakuid vältida ulatuslike varuosade plaanidega, mis tarnitakse 24–48 tunni jooksul. Koolitusteenused, mis tagavad, et teie operatsioonimeeskond teab, kuidas regulaarseid remonditöid teha, aitavad teil oma tööriistadest ja rahast maksimumi võtta.
Hangete parimad tavad
Järeldus
Kui täiustate oma plaadi- ja raamfiltripressi süsteemi disainivalemeid, muutub see kallist, kuid vajalikust kulutusest strateegiliseks tööriistaks, mis vähendab kulusid, suurendab vastavust nõuetele ja muudab tegevuse paindlikumaks. Järjepideva kasutamise korral viivad kirjeldatud strateegiad – täpne materjalivalik, mõõtmete optimeerimine, hüdraulikasüsteemi täiustamine ja automatiseerimise integreerimine – mõõdetava tootlikkuse suurenemiseni. Edu saavutamiseks peate liikuma üldistest nõuetest kaugemale ja otsima lahendusi, mis on spetsiaalselt loodud teie protsessile sobivaks. Kui teete koostööd kogenud pakkujatega, kes pakuvad asjatundlikku tuge, läbiproovitud tehnoloogiaid ja täieliku elutsükli teenuseid, võite olla kindel, et teie investeering saavutab oma täieliku potentsiaali, minimeerides samal ajal tehnilisi ja äririske tänapäeva keerulises tööstuskeskkonnas.
KKK
K1: Kui tihti tuleks filterplaate vahetada?
PP-filterplaadid kestavad tavatingimustes hästi hooldatud olekus tavaliselt viis kuni seitse aastat, kuid see sõltub nende kasutamisest. Karmid kemikaalid, kare suspensioonid ja temperatuurimuutused kiirendavad kulumist. Plaate regulaarselt pragude, pinnakulumise ja sidumispinna kahjustuste kontrollimisega saab leida need, mis tuleb enne rikke tekkimist välja vahetada. 10–15% lisaplaatide varuks hoidmine hoiab ära tootmise seiskumise, kui üks või mitu plaati on vaja välja vahetada.
K2: Millised tegurid määravad filtreerimistsükli aja?
Tsükli pikkust mõjutavad viis peamist tegurit: tahkete ainete protsent suspensioonis, osakeste kokkusurutavus, töörõhk, filtreerimispind ja soovitud koogi paksus. Pressimise aeg on pikem, kui tükke on rohkem (8–12% vs 3–5%). Võrreldes kõvade mineraalsuspensioonidega vajavad kokkusurutavad setted, näiteks bioloogilise reovee tahked ained, madalamat rõhku ja pikemaid kuivamisfaase. Realistlikud toodanguplaanid seatakse nende tegurite optimeerimise teel pilootkatsete abil.
K3: Kas plaadi- ja raamfiltripressid saavad hakkama kohandatud rakendustega?
Modulaarne plaadi- ja raamifiltripressi disain lihtsustab paljude muudatuste tegemist, näiteks erinevate plaadimaterjalide, äravoolumustrite, kambritasemete ja filtermaterjalide kasutamist, mis on spetsiaalselt selleks otstarbeks loodud. Farmaatsiatoodete puhul peavad konstruktsioonid olema puhtad ja suutma CIP-iga toime tulla, samas kui kaevandustes on vaja vastupidavaid hoone- ja elektrisüsteeme, mis ei plahvata. Usaldusväärsed tootjad teevad klientidega koostööd, et luua lahendusi, mis vastavad nende ettevõtte jõudlus- ja regulatiivsetele vajadustele.
Optimeeritud filtreerimislahenduste saamiseks tehke koostööd Jingjiniga
Optimaalse veetustamise jõudluse saavutamiseks on vaja enamat kui lihtsalt seadmeid – see nõuab partnerit, kellel on põhjalikud rakendusalased teadmised ja tõestatud tehnoloogia. Alates 1988. aastast on Jingjin Equipment Inc. abistanud kliente 123 riigis. Neil on üle 136 patendi ja nad suudavad toota palju tooteid, seega saavad nad toota plaat- ja raamfilterpressi süsteeme, mis on spetsiaalselt loodud teie vajaduste rahuldamiseks. Enne disaini tootmisse panemist teeb meie tehniline meeskond täieliku suspensiooni analüüsi ja katsetused, et veenduda arvude õigsuses. See tagab, et teie süsteem vastab algusest peale läbilaskevõime ja koogi kuivuse eesmärkidele.
Kui vajate materjale, mis ei roosteta karmide kemikaalidega kokkupuutel, materjale, mis taluvad tööstusprotsesside jaoks kõrgeid temperatuure, või täielikke võtmed kätte lahendusi automatiseerimise ja juhtimisega, pakub Jingjin täielikku tooteökosüsteemi ja globaalset teenindusvõrgustikku, mida hankejuhid hindavad. Saatke meie rakenduste insenerimeeskonnale e-kiri aadressile [email protected], et arutada oma filtreerimisvajadusi ja saada täielik hinnapakkumine tuntud plaadi- ja raamfilterpresside tootjalt.
Tehtud tööd
1. Svarovsky, L. (2000). Tahke-vedeliku eraldamine, 4. trükk. Butterworth-Heinemann.
2. Rushton, A., Ward, AS ja Holdich, RG (1996). Tahke-vedeliku filtreerimis- ja eraldustehnoloogia. Wiley-VCH.
3. Cheremisinoff, NP (1998). Vedeliku filtreerimine, 2. trükk. Butterworth-Heinemann.
4. Tiller, FM ja Yeh, CS (1987). „Poorsuse roll filtreerimisel: XII. Filtreerimine settimisega.“ AIChE Journal, 33(8), 1241–1256.
5. Tarleton, ES ja Wakeman, RJ (2007). Tahke/vedela ainete eraldamine: seadmete valik ja protsessi kavandamine. Elsevier Advanced Technology.
6. Wakeman, RJ ja Tarleton, ES (2005). Tahke ja vedela aine eraldamine: tööstusliku filtreerimise põhimõtted. Elsevier Science.
jingjin
Jingjin asutati 1988. aastal ning on spetsialiseerunud filterpressidele ja vedel-tahke ainete eralduslahendustele, teenindades enam kui 130 riiki üle maailma ning on Hiina filterpresside tööstuses standardite kehtestaja.
Hankige filterpressi juhend
Sisestage oma e-posti aadress, et saada filterpressi tehnilist abi.


Soovitatav ajaveeb

Miks Brasiilia toidutehased impordivad Hiinast mitme kettaga kruvipresse?
2026-01-14 09:31:33

Mis on membraanplaatfiltripress ja kuidas see töötab? Täielik juhend
2026-01-20 22:10:18

Kuidas globaalsed EPC-firmad Hiinas filtripresside hankeid haldavad?
2026-01-20 22:10:22

Filterpressi riide võrgusilma suurus ja spetsifikatsioonid on selgitatud
2026-04-30 13:00:04



Hiina kruvidega veetustamise masinad Aasia taristuprojektidele
2026-01-20 22:14:50

