Mis juhtub, kui plaadi- ja raamfilter ületab oma nimivõimsuse?
Plaat- ja raamfiltrite ning nende nimimahutavuse mõistmine
- Plaat- ja raamfiltrite ning nende nimimahutavuse mõistmine
- Mis juhtub, kui plaadi- ja raamfilter ületab oma nimivõimsuse?
- Plaadi- ja raamifiltrite ülekoormuse algpõhjused
- Parimad tavad ülekoormuse vältimiseks ja filtri jõudluse optimeerimiseks
- Juhtumiuuringud ja reaalse maailma tagajärjed
- Järeldus
- KKK
- Tehke Jingjiniga koostööd usaldusväärsete filtreerimislahenduste saamiseks
- Tehtud tööd
Kui plaat- ja raamfilter töötab üle ettenähtud võimsuse, kaotab see koheselt oma filtreerimisvõime, diferentsiaalrõhk tekib liiga suureks ja süsteemi osad satuvad suure mehaanilise koormuse alla. Kui see rõhu all töötav tahke-vedeliku eraldusseade on ülekoormatud, ummistuvad filtrimaterjalid enneaegselt, tihendid purunevad ja raamid painduvad rõhukoormuste tõttu, mis ei ole ette nähtud. Need probleemid põhjustavad lekkinud suspensiooni, ebapiisava koogi moodustumise ja häguse filtraadi, mis nurjab tõhusa vee eemaldamise eesmärgi. Protsessiinsenerid ja tehasejuhid saavad oma investeeringuid kaitsta ja heitveenormidest kinni pidada, mõistes neid riske.
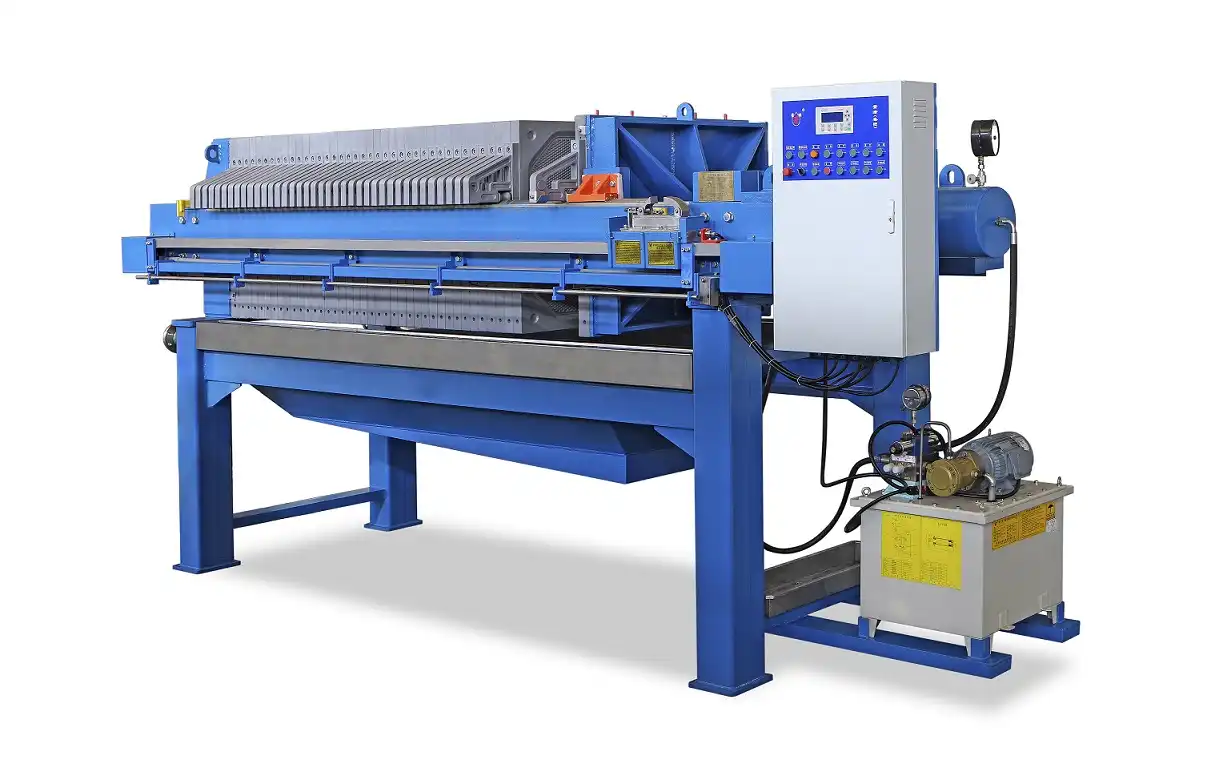
Plaat- ja raamfiltrite ning nende nimimahutavuse mõistmine
Plaat- ja raamfiltrid on partiiprotsessid. Plaatide ja raamide vahetamine loob suletud kambrid. Nendesse torudesse rõhu all valatud suspensioon juhib vedelikku läbi filtrimaterjali, hoides samal ajal osakesi paigal, luues kokkusurutud kooke. See meetod sobib ideaalselt suure läbipaistvusega filtraadi ja kuiva koogi saamiseks meditsiinis, pigmendi ja jäätmekäitluses.
Keemiatööstus, toiduainetetööstus, veetöötlus ja mineraalide rikastamine kasutavad neid vastupidavaid süsteeme. Neid kasutatakse erinevates tööstusharudes, kuna need suudavad eraldada väikeseid kemikaalikoguseid ja ära juhtida tohutul hulgal setteid.
Nimivõimsuse parameetrite määratlemine
Nimimaht põhineb paljudel tootjate poolt pärast põhjalikku katsetamist kehtestatud nõuetel. Voolukiirus, tavaliselt gallonites minutis või kuupmeetrites tunnis, näitab, kui palju läga süsteem suudab hallata. Rõhutasemed baarides või psi-des näitavad süsteemi filtreerimistsükli jõuvõimet. Tahkete ainete täitevõime näitab, kui palju ja milliseid osakesi mahutid enne väljastamist sisaldavad.
Need kaalutlused hoiavad filtreerimissüsteemi selle mehaanilise ja hüdraulilise konstruktsiooni piires. Mis tahes parameetri eiramine vähendab süsteemi jõudlust ja seab tööriistad ohtu.
Miks tootjad need piirangud kehtestavad?
Insenerimeeskonnad hindavad plaadi ja raamifiltri mahutavuse hindamiseks materjali tugevust, tihendi kokkusurumise piire ja filtrikeskkonna läbilaskvust . Need standardid hoiavad ära konstruktsiooni purunemise ja tagavad filtreerimise tuhandete töötsüklite jooksul. Nende piirangute järgimine hoiab ära osade kiire kulumise, säilitab toote kvaliteedi ja tagab personali ohutuse kõrgsurvetööde ajal.
Mis juhtub, kui plaadi- ja raamfilter ületab oma nimivõimsuse?
Kui minnakse projekteerimisspetsifikatsioonidest kaugemale, hakkavad tekkima jõudlus- ja mehaanilised probleemid. Hankemeeskonnad peaksid sellest enne tööriistade valimist teadma. Sellel on mõjud, mis ilmnevad kohe töö ajal ja aja jooksul, kiirendades osade lagunemist.
Kohene jõudluse halvenemine
Filtreerimise efektiivsus langeb järsult, kui kamber on ülerahvastatud. Osakesed ummistavad filtrimaterjali oodatust kiiremini, aeglustades permeaadi voolu ja tsükliaegu. Filtriploki rõhuerinevus ületab ohutuid piire. See koormab pumpasid üle ja raiskab elektrit. Operaatorid näevad uduseid filtreid, kuna ülekoormatud filter laseb läbi peened osakesed, mis takistab eraldumist.
Mehaaniline pinge ja komponentide rike
Ülekoormatud süsteemid avaldavad osadele suuremat rõhku kui ette nähtud. Hüdrauliline rõhk võib filtriplaate jäädavalt purustada või moonutada, eriti kinnituspunktides ja toiteavades. Liiga suur surve tihenditele põhjustab nende purunemise või purunemise, lekkides suspensiooni kambrite vahel ja saastades filtraati. Ületäidetud mahutid kiirendavad filtrikanga lagunemist ja purunemist ebaühtlase filtrikoogi tekke ja rõhujaotuse tõttu.
Kui ülekoormuse tsüklid korduvad, painduvad tugistruktuurid, mis viivad raamiosad valesti joondumiseni. Ebaühtlane filtripaki rõhk kiirendab tihendi ja plaadi kulumist. Kumulatiivse mõju tõttu muutuvad planeeritud hooldustunnid avariiremondiks, mis häirib tootlikkust.
Tegevuslikud ja finantsilised tagajärjed
Lisaks tehnilistele probleemidele on ülevõimsusel palju varjatud kulusid, mis kahjustavad tööstustegevust. Planeerimata seisakud häirivad tootmisgraafikuid ja mõjutavad tooraine ettevalmistamise toiminguid. Tihendid, plaadid ja materjalid tuleb enne hooldusperioode välja vahetada, mis annab hooldusmeeskondadele lisatööd.
Rohkem varuosade ja kallid erakorralised tellimused pingutavad ostueelarveid. Tarneahela juhtidel on raskusi laovarude planeerimisega, kui osade rikete trendid on ebaregulaarsed. Remont maksab raha, kuid sama palju ka kaotatud tootmisväärtus, kiiremad tarnekulud ja rohkem pingutusi ootamatute seadmete rikete lahendamiseks.
Plaadi- ja raamifiltrite ülekoormuse algpõhjused
Kui insenerimeeskonnad ja hankejuhid teavad, miks süsteemid täisvõimsusel töötavad, saavad nad neid teadmisi kasutada õigete tööriistade valimiseks ja õigete rajatiste ehitamiseks. Põhjused, miks plaat- ja raamfiltrid liiga hõivatud on, pärinevad sageli projekteerimisfaasist, kui protsessivajadusi ei võeta piisavalt arvesse või tulevasi kasvuvajadusi ei mõelda korralikult läbi.
Ebaõige seadmete suurus
Protsessinõuded ja tulevased laienemisvajadused jäetakse projekteerimisel sageli tähelepanuta, mis põhjustab ülevõimsuse probleeme. Suuruse määramiseks kasutavad insenerid tippkoormuste asemel keskmisi voolutingimusi. See välistab protsessi varieeruvuse. Piiratud eelarvete korral võivad ostumeeskonnad hankida seadmeid, mis on liiga väikesed ja vastavad miinimumnõuetele, mistõttu need ei suuda reaalsetele töökorralduslikele muudatustele vastu pidada.
Partiikemikaalide tootjatel on keeruline valida suurust, kui tootesegu tahkete ainete kontsentratsioon ja kogused on väga erinevad. Kui maagi allikad või jäätmekoostis varieerub vastavalt aastasele vihmasajule, seisavad kaevandusettevõtted silmitsi samade probleemidega.
Protsessi varieeruvus ja söötmise omadused
Isegi õige suurusega seadmed võivad ülekoormatud olla, kui materjali omadused projekteeritust erinevad. Tehaseprügi, tormid ja hooajalised rahvastiku muutused muudavad reoveepuhastusjaama sissevoolu oluliselt. Kui ülesvoolu reaktsioonitingimused muutuvad või tooraine kvaliteet varieerub, kogevad keemiatehased kontsentratsiooni järske tõuse.
Temperatuur võib mõjutada suspensiooni viskoossust ja filtreerimiskiirust viisil, mida stabiilsed disainimudelid ei suuda. Osakeste suurusjaotus mõjutab koogi läbilaskvust ja takistust, mis omakorda mõjutab väljundvõimsust. Kui neid muutusi regulaarselt ei jälgita ja ei suudeta olukorraga kohandada, võivad need süsteemid enne probleemi avastamist liiga palju tööle panna.
Hoolduse hooletus ja töövead
Kui hooldust tehakse või personal pole koolitatud, võivad isegi hästi disainitud süsteemid rikki minna. Kui filterkanga vahetamisega liiga kaua oodata, võib vana filtermaterjal tahkete osakeste ümber pääseda, aeglustades tsüklikiirust ja vähendades süsteemi mahtuvust. Kui kooki ei raundide vahel täielikult vabastata, raiskab see kambriruumi ja takistab järgmist raundi.
Kui operaatorid ei tea, kuidas rõhku hinnata, võivad nad süsteemi ülekoormuse varajased signaalid kahe silma vahele jätta. Halb puhastamine võib põhjustada plaatide ja etteandeavade kogunemist, voolu aeglustumist ja töörõhu suurenemist. Aja jooksul muudavad hooldus- ja käitusprobleemid liigse mahutavuse pikaajaliseks ülekoormuseks.
Parimad tavad ülekoormuse vältimiseks ja filtri jõudluse optimeerimiseks
Filtreerimisinvesteeringute turvalisuse ja stabiilse jõudluse tagamiseks peate olema ennetav sellistes asjades nagu õigete tööriistade valimine, protsessi jälgimine ja töötajate koolitamine. Parim viis asjade tegemiseks on kasutada mitut kaitsekihti, mis avastavad võimalikud probleemid varakult, enne kui need muutuvad piisavalt suureks, et põhjustada masinate rikkeid.
Täpne süsteemi disain ja tarnijate koostöö
Edukad projektid algavad protsessi täieliku iseloomustusega, mis hõlmab keskmisi, tipp- ja halvimaid stsenaariume. Insenerid peaksid läbi viima pilootkatseid tooraineproovidega, mis esindavad erinevaid töötingimusi. Need reaalsed andmed on täpsemad kui teoreetilised suuruse hinnangud.
Koostöö kogenud filtrisüsteemide tootjatega aitab spetsifikatsioonide koostamisel, pakkudes rakendusalast ekspertiisi. Asjatundlikud pakkujad on kogenud klientidelt üle kogu maailma sarnaseid rakendusi ja suudavad avastada suurusega seotud probleeme, mida sisemised insenerimeeskonnad võivad kahe silma vahele jätta. Planeerimise ajal toimuvad tehnilised vestlused aitavad sobitada seadmete võimekust töötlemisnõudlustega, võttes arvesse tootevaliku muutusi, hooajalisi kõikumisi ja tulevast tootmise laiendamist.
Jingjini insenerid on arendanud rakendusi 123 riigis üle 30 aasta. Nad pakuvad seda asjatundlikkust olulistele disainiaruteludele. Oma arvukate patentidega leiab ettevõte pidevalt uusi lahendusi filtreerimisprobleemide lahendamiseks, millega tavalised tehnikad hakkama ei saa.
Monitooringu ja ennetava hoolduse rakendamine
Tänapäevased tööriistad suudavad ennustada ülekoormusi ja ennetada seadmete kahjustusi. Rõhuerinevuse tõusu jälgivad etteande sisendrõhu ja filtraadi väljumisrõhu andurid. Operaatorid tunnevad varakult ära, kui väärtused lähenevad piirangutele. Kui vool langeb, näitavad voolumõõturid keskkonna pimedust või kambri mahu piiranguid, mis vajavad tähelepanu.
Programmeeritavad loogikaseadmed saavad andurite sisendite abil automaatselt muuta etteandekiirusi, käivitada puhastustsüklid või teavitada töötajaid, kui parameetrid lähenevad kriitilistele piiridele. Andmete logimine näitab aja jooksul jõudluse vähenemist. See võimaldab remondimeeskondadel planeerida ajastatud seisakuid, mitte hädaolukordi.
Hüdrauliliste sulgemissüsteemide vibratsiooniandurid tuvastavad mehaanilisi probleeme enne plaadipakkide purunemist. Temperatuuri jälgimine tuvastab hüdraulilise või hõõrdesüsteemi probleeme, mis võivad ohutust ohustada. See igakülgne jälgimismeetod tagab, et kõik seadmed on saadaval ja ennetab rikkeid tippkoormuse ajal.
Operaatorkoolitus ja standardsed tööprotseduurid
Isegi kõige moodsamad seiresüsteemid vajavad oskuslikku personali, kes reageerib asjakohaselt. Põhjalikud koolitusprogrammid peaksid hõlmama tavapäraseid töötingimusi, käivitamist ja seiskamist ning tüüpilisi raskusi. Operaatorid peavad teadma, millal protsessi parameetreid kohandada ning millal töö lõpetada ja remondiga ühendust võtta.
Kirjalikud standardsed tööprotseduurid sisaldavad institutsioonilisi teadmisi ning tagavad järjepidevuse vahetuste ja personalivahetuste vahel. Nendes juhistes tuleks esitada kõrgeimad töörõhud, madalaima kvaliteediga filtraat, koogi puhtusaste ja puhastussagedus. Selge dokumentatsioon hoiab ära heade kavatsustega, kuid teadmatute töötajate seadmete lühiajaliste tootmiseesmärkide saavutamiseks üle ohutu kasutamise.
Regulaarne koolitus aitab oskusi täiendada nii töötajate lahkumisel kui ka protsesside muutumisel. Hooldustöötajad saavad kasu koolitusest komponentide paigaldamise, pingutusstandardite ja tihendite kontrollimise protseduuride alal, mis aitavad probleeme ennetada.
Juhtumiuuringud ja reaalse maailma tagajärjed
Reaalse elu näited näitavad, kuidas ületootmisvõimsus erinevates valdkondades ilmneb ja kuidas neid hea tulemuslikkuse saavutamiseks parandada.
Keemiatööstuse filtri rikkeid
Mõne kuu jooksul pärast uute filtriseadmete paigaldamist esines ühel spetsialiseeritud keemiaettevõttel, mis töötas pigmendisuspensioonidega, pidevalt tihendite rikkeid ja plaatide pragusid. Uuring näitas, et tipptootmise ajal ületas kontsentratsiooni kõikumine partiide vahel süsteemi kavandatud materjalikoguse sageli 30%. Insenerimeeskond oli seadme suuruse määranud tavapäraste läbilaskevõime andmete põhjal, kuid nad ei olnud mõelnud nendele regulaarsetele kõikumistele.
Plaadi ja raamfiltri lahutusvõime nõudis nii töömeetodite kui ka kasutatava tehnoloogia muutmist. Tootmise ajastamine jaotab nüüd suure kontsentratsiooniga partiid laiali, et vältida pikki ülekoormuse perioode. Hoones on ka rohkem kambriruumi, et see saaks hakkama suurte koormustega ilma rõhuväärtusi ületamata. Kontsentratsiooni jälgimise kasutamine tootmisliinil annab töötajatele reaalajas teavet, mida nad saavad kasutada etteandekiiruste muutmiseks enne, kui need liiga kõrgeks muutuvad.
Kaevandustegevuse hanke õppetunnid
Mäetööstusele seadmete müüja OEM-firma esitas kontsentraadist veetustamise süsteeme kasutaval kliendil mitu garantiinõuet. Analüüs näitas, et regulaarne vihm suurendas mõne kuu jooksul oluliselt rikastusjäätmete vee hulka, mis vähendas filtritesse jõudva tahke aine kontsentratsiooni. See tähendas, et vajaliku kuivmassi saamiseks tuli töödelda palju suuremaid koguseid, mis oli süsteemi hüdraulilise läbilaskevõime jaoks liiga suur.
Olukord näitas selgelt, kui oluline on kaasata tarnijaid spetsifikatsioonide väljatöötamisse. Kaevandusettevõtte ostumeeskond valis seadmed ainult nende kuivaine mahutavuse põhjal, arvestamata niiskustaseme võimalikku muutumist. Esialgsete läbirääkimiste käigus oleksid tarnija rakendusinsenerid võinud seda riski näha ja vajadusel pakkuda välja suuremaid süsteeme või puhvermahutavuse meetodeid. Õppetund näitas selgelt, et odavaimad tööriistad ei tähenda alati parimat koguväärtust, kui töökindlus on ohus.
Edukas munitsipaalreovee puhastamine
Linna reoveepuhastusjaam tegi koostööd kogenud filtreerimisallikaga, et hankida vanad lintpressid uute filterpresside asemele. Praeguse võimsuse lihtsalt kohandamise asemel tegi insenerimeeskond sissevoolu täieliku iseloomustuse, mis hõlmas iga-aastaste tippvoolujuhtumite ja tööstuslike heitmete suundumuste kindlakstegemist. See uuring näitas, et praegused seadmed olid halva ilma ajal väga ülekoormatud, mis muutis koogi vähem kuivaks ja suurendas prügimäe kulusid.
Uue süsteemi disain lisas 20% rohkem võimsust kui keskmine koormusprognoos, eesmärgiga tagada usaldusväärne jõudlus ka nendel rasketel aegadel. Peamisi jõudlustegureid jälgitakse automaatse jälgimise abil, mis teavitab operaatoreid, kui mustrid viitavad võimalikele probleemidele. Paigaldis on pidevalt hoidnud kooki kuivana nõutavast tasemest allpool, vähendades samal ajal kasutatava polümeeri kogust ja kõrvaldamise kulusid. See tõestab hoolika suuruse valimise ja allikate tundmise väärtust.
Järeldus
Kui filtreerimisseadmeid kasutatakse üle lubatud võimsuse, algab see mehaaniliste rikete, kehva jõudluse ja kasvavate käituskulude ahelreaktsiooni, mida ükski tööstusettevõte ei saa ignoreerida. Halvenenud filtraadi kvaliteet, liiga suur rõhk ja pingestatud komponendid on kohesed tagajärjed, mis muutuvad kiiresti pikaajalisteks töökindluse probleemideks, mis viivitavad toodangut ja nõuavad palju hooldusressursse. Protsessiinsenerid ja hankejuhid peavad mõistma, et projekteerimisspetsifikatsioonide järgimine ei ole tegevuse piirang, vaid pigem tee pikaajalise edu ja madalaimate omamise kogukulude poole. Õigete tööriistade hoolika valimise, kõigel silma peal hoidmise ja töötajate koolitamise abil muutuvad filtreerimisprotsessid piisavalt tugevaks, et täita tootmiseesmärke ja kaitsta kapitaliinvesteeringuid nii kaua, kui need peaksid vastu pidama.
KKK
K1: Kas filterpressi saab pärast ülekoormuskahjustusi parandada?
Pärast ülekoormuskahjustusi saab paljusid osi parandada või vahetada, kuid see sõltub kahjustuse tõsidusest. Väikeste pingepragudega filterplaate saab kokku liimida ja tugevamaks muuta, kuid tugevalt kahjustatud plaadid tuleb välja vahetada. Kuna tihenduspinnad peavad olema väga tasased, tuleb kumerate tihendusaladega plaadid tavaliselt välja vahetada, mitte parandada. Filtrimaterjalid ja korgid on tavalised kulumisdetailid, mida on lihtne parandada. Kui raamkonstruktsioonid jäävad enne püsivat paindumist kinni, saab neid sageli parandada ja tugevdada. Koolitatud hooldusspetsialist peaks kahjustusi uurima, et teha kindlaks, kas odavam on neid parandada või välja vahetada.
K2: Kuidas arvutada oma rakenduse jaoks õige nimivõimsus?
Mahuvuse täpseks arvutamiseks peate protsessi kohta palju teadma, näiteks kui kiiresti suspensioon voolab, kui kontsentreeritud on tahked ained, milline on osakeste suurus ja kui kuiv peab kook olema. Laboris standardproovidega filtreerimistestid annavad reaalset teavet filtreerimiskiiruste ja koogi moodustumise omaduste kohta. Insenerieksperdid või seadmetootjad saavad selle teabe muuta õigeteks süsteemi spetsifikatsioonideks. Lisage ohutuslüngad, mis on tavaliselt 15–25% koguhulgast, et arvestada protsessi muutuste ja tulevase toodangu kasvuga. Mahuvuse arvutamisel tuleks arvesse võtta tootevaliku muutusi, hooajalisi muutusi ja muutusi eelnevates protsessides.
K3: Millised on varajased hoiatusmärgid, mis viitavad sellele, et minu süsteem läheneb ülekoormusele?
Mitmed märgid näitavad, et ülekoormustingimused süvenevad enne, kui need katastroofiliseks muutuvad. Soovitud kuivuse taseme saavutamiseks kasutatav tsükliaeg näitab, et filtreerimisprotsess muutub vähem efektiivseks. Kui etteanderõhku tuleb suurendada, tähendab see, et filtrimaterjal ummistub või vooluteed on blokeeritud. Filtrimaterjali selguse halvenemine on märk filtrimaterjali vahelejätmisest või tihendi lekkimisest. Plaatide vahelise suspensiooni lekke nägemine masina töötamise ajal tõestab, et tihendi kokkusurumisega on probleeme. Hüdraulilise sulgemise ajal kostvad mürad võivad tähendada, et masin on suure koormuse all või pole korralikult joondatud. Neid tegureid jälgides saate seada jõudluse lähtetasemed, mis näitavad teile murettekitavaid mustreid enne, kui need teie seadmeid kahjustavad.
Tehke Jingjiniga koostööd usaldusväärsete filtreerimislahenduste saamiseks
Jingjin Equipment Inc. on valmistanud kvaliteetseid tooteid üle 35 aasta ja omab laialdasi kogemusi nende kasutamise osas. Nad saavad disainida filtrisüsteeme, mis sobivad ideaalselt teie protsessiga. Meie insenerimeeskond teeb otse koostööd teie tehase töötajatega, et kirjeldada töötingimusi, selgitada välja võimsusvajadused ja valida seadmed, mis töötavad hästi kõigis teie võimalikes tööolukordades. Pakume terviklahendusi eraldi seadmete asemel, pakkudes enam kui 136 patenti, mis hõlmavad uusi disaine, ning täielikku filtripresside, plaatide, filtrimaterjalide ja lisatarvikute ökosüsteemi.
Saatke meie ekspertide meeskonnale e-kiri aadressile [email protected], et arutada teie probleeme tahkete ja vedelike eraldamisel. Pakume põhjalikke protsesside käsitlusi, toimivusgarantiisid ja konkreetset dokumentatsiooni, mis aitab inimestel teha hanke osas enesekindlaid valikuid. Jingjin on plaat- ja raamfiltrite tipptootja , kellel on kliente 123 riigis. Nad pakuvad insenerituge, kvaliteetseid tooteid ja kiiret teenindust, mis tagavad oluliste tootmisprotsesside sujuva toimimise. Et näha, kuidas õige seadmete disain ja tarnijatega partnerlus saavad teie ettevõtte investeeringuid kaitsta, võite küsida tehnilisi andmelehti, rakenduste juhtumiuuringuid või korraldada kohapealseid demosid.
Tehtud tööd
1. Perry, RH ja Green, DW (2008). Perry keemiainseneride käsiraamat, 8. trükk. McGraw-Hill Professional. Peatükk tahke-vedeliku eraldusseadmetest.
2. Sutherland, K. (2011). Filtrite ja filtreerimise käsiraamat, 5. trükk. Elsevier Science & Technology. Peatükid rõhufiltreerimise ja filterpressi töö kohta.
3. Svarovsky, L. (2000). Tahke-vedeliku eraldamine, 4. trükk. Butterworth-Heinemann. Peatükid filterpressi projekteerimise ja mahutavuse määramise kohta.
4. Purchas, DB ja Sutherland, K. (2002). Filtrimaterjalide käsiraamat, 2. trükk. Elsevier Advanced Technology. Tehnilised arutelud filtrimaterjalide toimivuse üle erinevates koormustingimustes.
5. Wakeman, R. ja Tarleton, S. (2005). Tahke/vedeliku eraldamine: tööstusliku filtreerimise põhimõtted. Elsevier Science. Filtreerimisteooria ja seadmete spetsifikatsiooni metoodikate üksikasjalik analüüs.
6. Ameerika Filtreerimis- ja Eraldamisühing (2015). Survefiltrisüsteemide tehnilised standardid. AFSS-i tehnilise komitee väljaanne. Nimimahutavuse määramise ja testimisprotokollide tööstusstandardid.
jingjin
Jingjin asutati 1988. aastal ning on spetsialiseerunud filterpressidele ja vedel-tahke ainete eralduslahendustele, teenindades enam kui 130 riiki üle maailma ning on Hiina filterpresside tööstuses standardite kehtestaja.
Hankige filterpressi juhend
Sisestage oma e-posti aadress, et saada filterpressi tehnilist abi.


Soovitatav ajaveeb


Kust osta usaldusväärseid filterpresside söötmispumpasid: ostja juhend


Parimad pressfiltri mudelid farmaatsiatoodete filtreerimisvajaduste jaoks


Õige filtripressi seadistusega sette äravoolu mahu vähendamine 60% võrra

