Mida saab surveanumaga teha?
Survemahutite ja nende tööstuslike rakenduste mõistmine
- Survemahutite ja nende tööstuslike rakenduste mõistmine
- Survemahuti valimisel arvesse võetavad peamised kaalutlused
- Kuidas maksimeerida oma survemahutite investeeringu väärtust
- Ostja juhend: õige survemahuti hankimine teie ettevõtte jaoks
- Järeldus
- KKK
- Tehke filtreerimisvajaduste rahuldamiseks koostööd tunnustatud surveanumate tootjaga
- Tehtud tööd
Survemahuti on spetsiaalne paak , mis on loodud gaaside või vedelike hoidmiseks rõhul, mis erineb oluliselt õhurõhust. Neid kasutatakse paljudes tööstuskeskkondades ohutu ladustamise, kontrollitud keemiliste reaktsioonide ja usaldusväärsete eraldusprotsesside võimaldamiseks. Need tugevad seadmed aitavad reoveepuhastusjaamades käidelda ohtlikke setteid kontrollitud rõhu all, aitavad kaevandustöödel kuivatada jäätmeid kõrge rõhu all ja võimaldavad keemiatööstustel läbi viia reaktsioone, mis vajavad täpseid termodünaamilisi tingimusi. Kui protsessiinsenerid õpivad, mida nad survemahutiga teha saavad, muudab see nende suhtumist kiirusesse, ohutusse ja reeglite järgimisse keerulistes tingimustes.
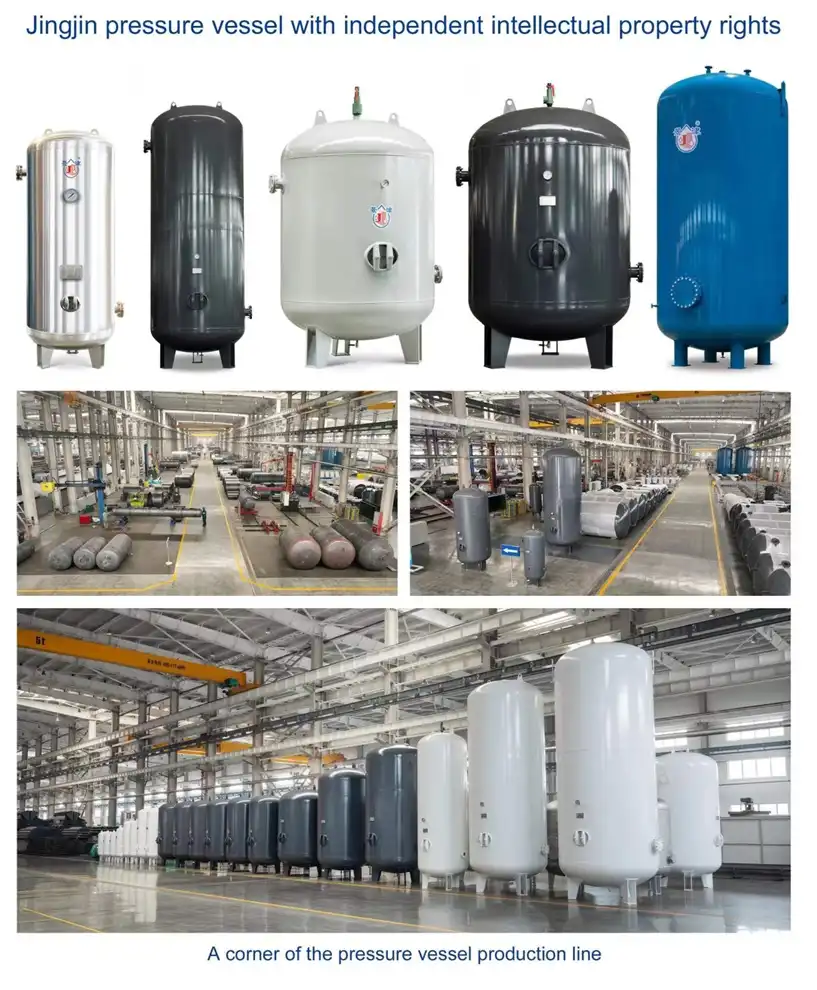
Survemahutite ja nende tööstuslike rakenduste mõistmine
Survemahutite eesmärk on hoida nende sisemust kontrollitud temperatuuri ja rõhu all, et need ei lekiks. Selle toimimise põhiidee sõltub kavandatud seina paksusest, spetsiaalsetest peakujudest, näiteks poolkera- või toorikukujulistest konstruktsioonidest, ja täpsetest keevitusmeetoditest, mis jaotavad pinget ühtlaselt kogu konstruktsiooni ulatuses. Silindri kest, sulgemispead, sisse- ja väljalaskeava ühendamiseks mõeldud düüsid, tugikonstruktsioonid ja ohutusseadmed, mis peatavad katastroofilised ülerõhujuhtumid, on mõned kõige olulisemad osad.
Põhilised eelised tööstuskeskkonnas
Tööstusettevõtted saavad surveanumate abil oma töö paljusid aspekte parandada. Suurem ohutus on esmatähtis, kuna standardiseeritud ohutustegurid ja ranged projekteerimisreeglid nendes konteinerites peatavad plahvatusliku rõhulanguse ja ohtlike materjalide eraldumise. Kui keemilised protsessid toimuvad õige rõhu all, paraneb tegevuse efektiivsus märkimisväärselt, kiirendades tootmistsükleid ja parandades saagi kvaliteeti. Ruumisäästlikud konstruktsioonid võimaldavad rajatistel põrandapinna kasutamist maksimeerida, mis on eriti kasulik vanemate tehaste uuendamisel või reovee puhastamisel piiratud ruumiga linnades. Kui protsessid toimuvad kaitstud, isoleeritud rõhukeskkondades avatud atmosfäärisüsteemide asemel, vajavad need vähem kütmist ja jahutamist, mis viib energia säästmiseni.
Spetsialiseeritud rakendused erinevates tööstusharudes
Kaevandus- ja mineraalide töötlemise ettevõtted kasutavad sette ja kontsentraatide veetustamiseks filtrisüsteemides survemahuteid, et saada tahkem kook ja lühemad tsükliajad. Suurema rõhuerinevuse tõttu surutakse läbi filtrimaterjali rohkem vett. See vähendab niiskusesisaldust paljudes olukordades 35%-lt alla 20%, mis omakorda vähendab otseselt transpordi- ja käitlemiskulusid hilisemates tootmisprotsessides.
Täiustatud sette äravoolusüsteemid hõlmavad linnade ja ettevõtete reoveepuhastusjaamades survekonteinereid. Biotahketele ainetele kontrollitud rõhu avaldamisega vastavad need kohad prügilasse viimise eeskirjadele, vähendades samal ajal äravedatavate jäätmete hulka. Keskmise suurusega puhastusjaam, mis töötleb iga päev 10 miljonit gallonit reovett, võib tänu survefiltritehnoloogiale, mis parandab veeeemalduse jõudlust, säästa sette prügilasse viimise kuludelt vähemalt 200 000 dollarit aastas.
Oluliste reaktsioonianumate ja eraldusseadmete puhul sõltuvad keemia- ja peenkemikaalide tootjad survemahutitest. Pigmendi tootmise kristalliseerimise ja filtreerimise etappidel on vaja täpset rõhu reguleerimist. Seda seetõttu, et survemahutid hoiavad tingimused stabiilsena, mis määrab lõpliku osakeste suurusjaotuse ja värvusomadused. Farmaatsiatoodete eraldamine peab olema täiesti saastevaba, mida saab teha ainult tihedate survesüsteemidega, mis hoiavad õhu eemal.
Ehitus- ja tunnelitööstuse töövõtjad vastutavad vundamendipuurimisel ja tunneli puurimisel tekkivate tohutute mudakoguste eest. Vastupidavate survemahutitega mobiilsed survefiltriseadmed töötlevad kohapeal bentoniidiga täidetud muda, kogudes puhast vett, mida saab uuesti kasutada, ja valmistades virnastatud filtrikooke, mis hõlbustavad prügimägede ladestamist rahvarohketes linnaehituspiirkondades.
Survemahuti valimisel arvesse võetavad peamised kaalutlused
Kasutatava materjali tüüp mõjutab otseselt selle vastupidavust, hooldusvajadust ja ohutut kasutamist. Üldise reovee- ja kaevanduskasutuse puhul, kus esineb kerget korrosiooni, on süsinikteras, eriti SA-516 klass 70, kulutõhus ja suure tõmbetugevusega materjal. Roostevabast terasest tüübid, näiteks SS304 ja SS316L, on väga head korrosioonikindlad, mis on väga oluline keemilise töötlemise keskkondades, kus kasutatakse happelist või kloriidirikast keskkonda. Kõrge niklisisaldusega metalle, nagu Inconel ja Hastelloy, kasutatakse spetsiifilistes olukordades, kus need peavad olema väga korrosioonikindlad või töötama temperatuuril üle 400 °C.
Materjali valik ja mõju jõudlusele
Uut tüüpi materjali, mida nimetatakse komposiitmaterjalideks, valmistatakse metallraamide ja kiudtugevdatud polümeeride segamisel, et muuta need kergemaks ja vähem roostetavaks. Kuid standardne metallkonstruktsioon on endiselt kõige levinum viis kõrgsurve tööstusfiltrite valmistamiseks, kuna see on osutunud töökindlaks tsüklilise koormuse ja soojuspaisumise pingete korral.
Ohutusstandardid ja vastavusnõuded
Rahvusvahelised standardid kontrollivad survemahutite projekteerimist, ehitamist ja katsetamist, et tagada nende konstruktsiooniline vastupidavus igas olukorras. ASME katelde ja surveanumate koodeksi VIII jao 1. ja 2. osa sätestavad ehitusreeglid, materjalinõuded ja ehitusmeetodid, mida kasutatakse kogu Põhja-Ameerikas. Euroopa turu jaoks kehtestab Euroopa surveseadmete direktiiv (PED 2014/68/EL) samad standardid. ISO 16528 pakub ühtseid ülemaailmseid standardeid, mida kasutatakse üha enam kogu maailmas.
Põhja-Ameerika paigaldiste puhul peavad hankejuhid tagama, et müüjad varustavad anumaid õigete sertifitseerimismärkidega. Need võivad olla ASME U-tempel Põhja-Ameerika paigaldiste jaoks, CE-märgis Euroopa nõuetele vastavuse kohta või muud sarnased riiklikud sertifikaadid. Volitatud inspektorite teostatav kolmanda osapoole ülevaade kinnitab neid märke. Volitatud inspektorid kontrollivad projekteerimishinnangute täpsust, materjalide jälgitavust tehasekatsete aruannete abil ja keevisõmbluste kvaliteeti mittepurustava kontrolli abil.
Rõhuklass ja projekteerimisparameetrid
Maksimaalne lubatav töörõhk (MAWP) on maksimaalne lubatud rõhk normaalse töö ajal projekteeritud temperatuuril. Õige MAWP valimiseks peate mõistma püsiseisundi olukordi ja rõhu kõikumisi pumba käivitumisel, klapi sulgumisel või filtritsükkel muutub. 10–20% ohutuspuhver maksimaalse projekteeritud töörõhu kohal kaitseb järskude kõikumiste eest.
Projekteerimistemperatuurivahemik arvestab normaalset ja ebanormaalset toimimist. Mõned keemilised protsessid vajavad temperatuuri -20 °C kuni 200 °C, samas kui reoveepuhastussüsteemid töötavad temperatuuril 10 °C kuni 50 °C. Materjali omadused muutuvad temperatuuriga. Süsinikteras kaotab madalal temperatuuril kõvadust ja kõrgel temperatuuril tugevust. Seetõttu on õige temperatuurinorm pikaajalise töökindluse tagamiseks ülioluline.
Kuidas maksimeerida oma survemahutite investeeringu väärtust
Tõhusa pikaajalise toimimise aluseks on nõuetekohane paigaldus. Vundamendi konstruktsioon peab suutma kanda anuma, selle sisu ja kõigi liikuvate osade, näiteks pumpade või segistite raskust, ilma et vundament liiga palju vajuks või rappuks. Tootja piirides tasane paigutus tagab pinge ühtlase jaotumise ja sisemiste osade, näiteks filtriplaatide või segistite nõuetekohase toimimise.
Paigaldamise parimad tavad
Torude ühendamisel tuleb olla väga ettevaatlik, et mitte koormata paagi ventiile väljastpoolt liiga palju. Paisumissilmused või painduvad ühendused võimaldavad ühendatud torudel temperatuurimuutustega paisuda ja kokku tõmbuda, ilma et see surveanumale survet avaldaks. Tugikonstruktsioonidel peaksid olema pilud poltide või liikuvate laagriplaatide jaoks, mis lasevad paagil endal kuumenedes paisuda.
Enne protsessimaterjalide lisamist veendutakse süsteemi töökorras olemises rõhutestimisega. Hüdrostaatilise testi puhul hoitakse süsteemis teatud aja jooksul vett, mille rõhk on 1.3–1.5 korda suurem maksimaalsest töörõhust (MAWP), samal ajal kui testijad kontrollivad kõiki keevisõmblusi ja ühendusi lekete suhtes. Kui vedeliku saastumine on murettekitav, saab õhutestimise asemel kasutada pneumaatilist testi, kuid salvestatud energia ohtude tõttu tuleb võtta täiendavaid ohutusmeetmeid.
Hooldus- ja ülevaatusprotokollid
Protsessi raskusaste ja töötunnid määravad hoolduse ajakava. Rajatised, mis töötavad katkematult kolmes vahetuses, on kasulikud iga kvartali järel tihendite, kinnitusdetailide ja kaitseklappide kontrollimisel. Mõnikord kasutatavad partiiprotsessid võivad tsüklit teha iga kuue kuu või aasta tagant.
Surveanumate tootmisel kontrollitakse mittepurustavate katsetega anuma terviklikkust seda lahti võtmata. Ultrahelikatsetega mõõdetakse seina paksust, et hinnata korrosiooni kiirust ja eluiga. Radiograafiliste katsetega kontrollitakse sisemist keevisõmblust varjatud defektide suhtes. Magnetosakeste ja värvainepenetratsioonikatsetega tuvastatakse pinnapraod, mis võivad suureneda rõhu korduval rakendamisel ja eemaldamisel.
API 510 ja teised standardid nõuavad kontrollide, remonditööde ja kohanduste alalist arvestust. Need andmed parandavad riskipõhiseid kontrolliprotseduure, keskendudes riskantsematele osadele ja pakkudes väiksema riskiga piirkondadele rohkem aega kontrollide vahel.
Tehniline tugi ja müügijärgne teenindus
Koostöö tarnijatega, kes pakuvad täielikku tehnilist tuge, vähendab ettevõtte seisakuid ja kulusid kogu elutsükli jooksul. Ootamatu hoolduse ilmnemisel saavad reageerivad insenerimeeskonnad veebis lahendada jõudlusprobleeme, teha ettepanekuid tööparameetrite kohta ja kiirendada lisaosade tarnimist. Tehaseoperaatorite ja remonditöötajate koolitusprogrammid pikendavad tehnoloogia eluiga, takistades inimestel seda väärkasutada ja avastades probleeme varakult.
Erinevad pakkujad pakuvad väga erinevaid garantiitingimusi, alates tootmisvigade korral kehtivast üheaastasest garantiist kuni pikemate mitmeaastaste plaanideni, mis hõlmavad ennetavaid hooldusvisiite. Selleks, et välja selgitada, mida garantii hõlmab, peate teadma, mida see hõlmab. Näiteks rõhupiirangu terviklikkus peaks alati olema kaetud, kuid kiiresti kuluvad osad, näiteks tihendid ja filtrimaterjalid, tavaliselt mitte. Reaktsiooniaegu mõjutab teenindusvõrgu tihedus antud piirkonnas. Tarnijad, kellel on kohalikud teeninduskeskused või heakskiidetud esindajad, saavad aidata kiiremini kui need, kes vajavad tehnikuid kaugelt.
Ostja juhend: õige survemahuti hankimine teie ettevõtte jaoks
Usaldusväärsete tootjate leidmiseks on esimene asi, mida teha, kontrollida sertifikaatide ja kvaliteedikontrollisüsteemide seisukorda. ASME volitussertifikaat tõendab, et ettevõte on võimeline tootma koodmärgisega surveanumaid, samas kui ISO 9001 sertifikaat näitab, et nad järgivad kehtestatud kvaliteediprotsesse. Tarnijatel, kes teevad koostööd toidu- või ravimiettevõtetega, peaks olema lisakvalifikatsioon, näiteks cGMP vastavus või 3-A sanitaarstandardite sertifikaat.
Tarnija hindamiskriteeriumid
Varasema töökogemuse hindamisel vaadeldakse tarnija kogemust teie ettevõtte ja tootega. Kaevandustööstuses suure kogemusega ettevõte saab aidata rikastusjäätmete äravooluprojektidega, sest nad teavad, kui ebatasased võivad olla mineraalsed suspensioonid ja kui tugev peab olema hoone. Samamoodi tähendab keemiatööstuses töötamine teadmist, kuidas materjale omavahel kokku panna ja kuidas korrosioon mõjutab protsessiseadmete eluiga.
Projektide ajakavasid ja laoseisu planeerimist mõjutavad tootmisvõimsus ja ooteajad. Suured tootjad, kellel on mitu tootmiskohta, saavad rahuldada nii pakilisemaid vajadusi kui ka suuri tellimusi ilma oma tarnelubadusi murdmata. Kuna neil pole nii palju tootmisvahendeid, võivad väiksemad ja spetsialiseeritumad töökojad pakkuda rohkem kohandamisvõimalusi, kuid pikemaid ooteaegu.
Kulude ja kvaliteedi tasakaalustamine
Survemahuti hinna arvutamisel tuleb arvestada enamaga kui ainult ostuhinnaga. Odavam mahuti, mis on valmistatud halbadest materjalidest või ebapiisavalt tugevatest seintest, vajab rohkem hooldust, kestab lühemat aega ja sellel on suurem seisakute oht. Kui liita kokku kõik need varjatud kulud – näiteks remondi ajal saamata jäänud toodang, varuosade kiirem saatmine ja regulaatorite võimalikud trahvid eeskirjade eiramise eest –, siis on paremate seadmete kõrgem hind sageli seda väärt.
Standardiseerimise ja hulgiostmise strateegiad vähendavad ühikuhindu ja lihtsustavad hooldusprotseduure. Mitme sarnase seadme tellimisel saate hulgiostudelt kokku hoida ja hoida varusid, mida saab kasutada mis tahes muu seadmega, mis vähendab vajaliku laoseisu hulka. Ühe rõhuklassi ja materjaliklassi määramine kogu hoonele, isegi kui mõned kasutusviisid sobivad kergemate koormustega, lihtsustab operaatorite koolitamist ja hooldust.
Hankeprotsessi optimeerimine
Ostutellimuste menetlemise sujuvamaks muutmine vähendab projekti ajakava ja administratiivset tööd. Selged tehnilised standardid kõrvaldavad segaduse ja vajaduse mitmekordsete paranduste järele. Põhjalike visandite lisamine düüside orientatsiooni, tugiklambrite asukohtade ja suuruspiirangute kohta aitab vältida valmistamise ajal vigu, mis nõuaksid kallist ümbertegemist. Materjalisertifikaadid, selged keevitusjuhised ja eelnevalt kokkulepitud kontrolliplaanid tagavad, et nii ostjal kui ka müüjal on samad kvaliteedistandardid.
Logistika planeerimine on väga oluline suurte või raskete survemahutite teisaldamisel ja tõstmisel, mis vajavad spetsiaalseid tööriistu. Varajane koostöö ekspediitorite ja takeldamistöölistega aitab teil leida võimalikke sisenemisprobleeme, nagu kõrge kliirens, teedel olevad kaalupiirangud ja kraana ulatuse nõuded, mis võivad tähendada, et peate konstruktsiooni muutma. Kui täielikult ehitatud mahutite tarnimine pole ehitusplatsile piiratud juurdepääsu tõttu võimalik, võib moodulhoone olla kasulik. Kohapealne montaaž muudab aga paigaldamise ja kvaliteedikontrolli keerulisemaks.
Mõlemad pooled on kaitstud maksetingimustega, mis on seotud tootmiseesmärkidega ja aja jooksul suurenevad. Esialgsed summad katavad materjalide eest, vahepealsed maksed tehakse tootmisprotsessi võtmeetappidel ja need kinnitatakse kontrollaruannetega ning lõplik makse vabastatakse pärast seda, kui paigaldus ja funktsioonide testimine on hästi läinud. Akreditiivid lisavad välistehingutele lisaturvalisust, garanteerides makse ja andes ostjatele võimaluse oma raha tagasi saada, kui seade ei tööta ootuspäraselt.
Järeldus
Kokkuvõtteks võib öelda, et survemahutid hoiavad asju kontrollitud rõhu all ohutult ja kindlalt, mis on oluline paljude tööstusprotsesside jaoks, näiteks reovee puhastamiseks, kaevanduste veetustamiseks, kemikaalide tootmiseks ja ehitusplatside haldamiseks. Hästi toimivate asjade ostmine nõuab hoolikat tähelepanu sellistele asjadele nagu õigete materjalide valimine, ohutusnõuete järgimise tagamine ja veendumine, et müüja suudab teha enamat kui lihtsalt madalaid hindu pakkuda. Nende mahutite majanduslik väärtus nende mitmekümneaastase kasutusea jooksul sõltub sellest, kui hästi need on paigaldatud, kui hästi neid hooldatakse ja kui lihtne on vajadusel ekspertide abi saada. Jälgimistehnoloogia ja materjaliteaduse arenedes muutuvad survemahutiteks targemad varad, mis annavad operaatoritele teavet, mis aitab neil protsesse paremaks muuta. Kui teete koostööd kogenud tootjatega, kes pakuvad täielikke filtrisüsteeme ja ülemaailmseid tugivõrgustikke, on teie ettevõte loodud pikaajaliseks eduks keerulistes eraldusülesannetes.
KKK
K1: Mis eristab surveanumat tavalisest atmosfääripaagist?
Survemahuti on konstrueeritud hoidma sees üle 15 psig (1 baar manomeetril) rõhku. See vajab palju paksemaid seinu, spetsiaalset pea geomeetriat, näiteks poolkera- või torisfäärilist konstruktsiooni, ja konstruktsiooni, mis järgib ASME VIII jaotise nõudeid. Standardsed atmosfääripaagid seevastu töötavad peaaegu ümbritseva rõhu all ning neil on kergem konstruktsioon ja lamedad või koonilised katused, mis ei mahuta rõhu all olevat sisu. Projekteeritud rõhuerinevus muudab oluliselt ohutusstandardeid ja konstruktsioonivajadusi.
K2: Kui tihti peaks surveanumaid sisekontrollima?
API 510 riskipõhise kontrolli kontseptsioonid ütlevad, et kontrolle tuleks teha regulaarselt, tavaliselt iga 5–10 aasta tagant, kuid see võib muutuda olenevalt protsessi korrodeerivusest, töö keerukusest ja rikke korral tekkivatest tagajärgedest. Väga korrodeerivate või oluliste teenuste puhul peaksid vaheajad olema lühemad, samas kui ohutute protsesside puhul, millel on varuseadmed, võivad need olla pikemad. Välised kontrollid toimuvad sagedamini, tavaliselt kord aastas, ja nende käigus vaadeldakse ligipääsetavaid alasid, ohutusseadmeid ja korrosioonimärke ilma süsteemi väljalülitamata.
K3: Miks on keevitusjärgne kuumtöötlus surveanuma töökindluse seisukohalt oluline?
Keevitamisel tekivad keevisõmbluste kõrval asuvatesse kuumusest mõjutatud piirkondadesse jääkpinged ja lokaalne kõvenemine. See muudab teatud kohad pingekorrosiooni tõttu pragunemise ja purunemise tõenäolisemaks. Keevitusjärgne kuumtöötlus vähendab neid jääkpingeid, kuumutades kogu mahuti temperatuurini 595–650 °C, hoides neid seal seina paksusest sõltuva aja jooksul ja seejärel aeglaselt jahutades. See protsess muudab materjali paindlikumaks, vähendab jäikuse erinevusi ja parandab oluliselt selle pikaajalist tugevust korduvate koormuste korral.
Tehke filtreerimisvajaduste rahuldamiseks koostööd tunnustatud surveanumate tootjaga
Tahke ja vedela aine eraldamise usaldusväärseks toimimiseks peavad survemahutid olema projekteeritud karmide tööstustingimuste jaoks ja varustatud täieliku toega. Jingjin Equipment Inc. on filtreerimisvaldkonnas tegutsenud üle 35 aasta ning müünud kaasaegseid tugevate survemahutitega filterpress-süsteeme keemiatehastele, reoveepuhastitele ja kaevandustele 123 riigis. Meie enam kui 136 patenti näitavad, et me tuleme pidevalt välja uute ideedega filtritehnoloogia valdkonnas. Meie suur tootmisvõimsus tagab ka kvaliteedi ja tarnimise usaldusväärsuse, isegi projektide puhul, mis hõlmavad rohkem kui ühte seadet.
Jingjini kombineeritud meetod sobib hästi hankejuhtidele, sest me ei müü ainult survemahuteid, vaid pakume ka täielikke võtmed kätte filtreerimissüsteeme koos filterplaatide, -riide, automatiseeritud juhtseadmete ja paigaldustoega. Need süsteemid on kõik loodud omavahel hästi töötama. Meie ülemaailmne teenindusvõrgustik pakub kiiret tehnilist tuge, operaatorite koolitust ja reaalseid lisavaruosi, mis kaitsevad teie seadmetesse tehtud investeeringut ja hoiavad seisakukulud minimaalsena. Kui vajate survefiltriseadmeid, mis vastavad kõrgeimatele jõudlus- ja ohutusstandarditele, saatke meie insenerimeeskonnale e-kiri aadressile [email protected], et arutada, kuidas meie survemahutite lahendused saavad teid teie konkreetsete eraldusprobleemide lahendamisel aidata.
Tehtud tööd
1. Ameerika Mehaanikainseneride Ühing. (2021). ASME katelde ja surveanumate eeskiri, VIII jagu: Surveanumate ehituseeskirjad. New York: ASME Press.
2. Singh, RK ja Gupta, A. (2019). Surveanuma projekteerimine ja analüüs: praktiline lähenemine. CRC Press, Boca Raton, Florida.
3. Euroopa Parlament ja Nõukogu. (2014). Direktiiv 2014/68/EL surveseadmete turul kättesaadavaks tegemist käsitlevate liikmesriikide õigusaktide ühtlustamise kohta. Euroopa Liidu Teataja.
4. Ameerika Naftainstituut. (2020). API 510: Surveanumate kontrollikoodeks: Kasutusel olev kontroll, hindamine, remont ja muutmine. Washington, DC: API Publishing Services.
5. Moss, DR ja Basic, M. (2019). Surveanuma projekteerimise käsiraamat: illustreeritud protseduurid oluliste surveanuma projekteerimisprobleemide lahendamiseks. 4. väljaanne, Butterworth-Heinemann, Oxford.
6. Rahvusvaheline Standardiorganisatsioon. (2018). ISO 16528: Katlad ja surveanumad – Toimivusnõuded. Genf: ISO kesksekretariaat.
jingjin
Jingjin asutati 1988. aastal ning on spetsialiseerunud filterpressidele ja vedel-tahke ainete eralduslahendustele, teenindades enam kui 130 riiki üle maailma ning on Hiina filterpresside tööstuses standardite kehtestaja.
Hankige filterpressi juhend
Sisestage oma e-posti aadress, et saada filterpressi tehnilist abi.


Soovitatav ajaveeb

Kuidas valida reoveepuhastusrakenduste jaoks õigeid filtripressplaate?


Filterpressisüsteemide tööstuslike söötmispumpade spetsifikatsioonide võrdlus


Parimad pressfiltri mudelid farmaatsiatoodete filtreerimisvajaduste jaoks

Kust osta filtripressplaate: usaldusväärsete tootjate ja tarnijate arvustused
